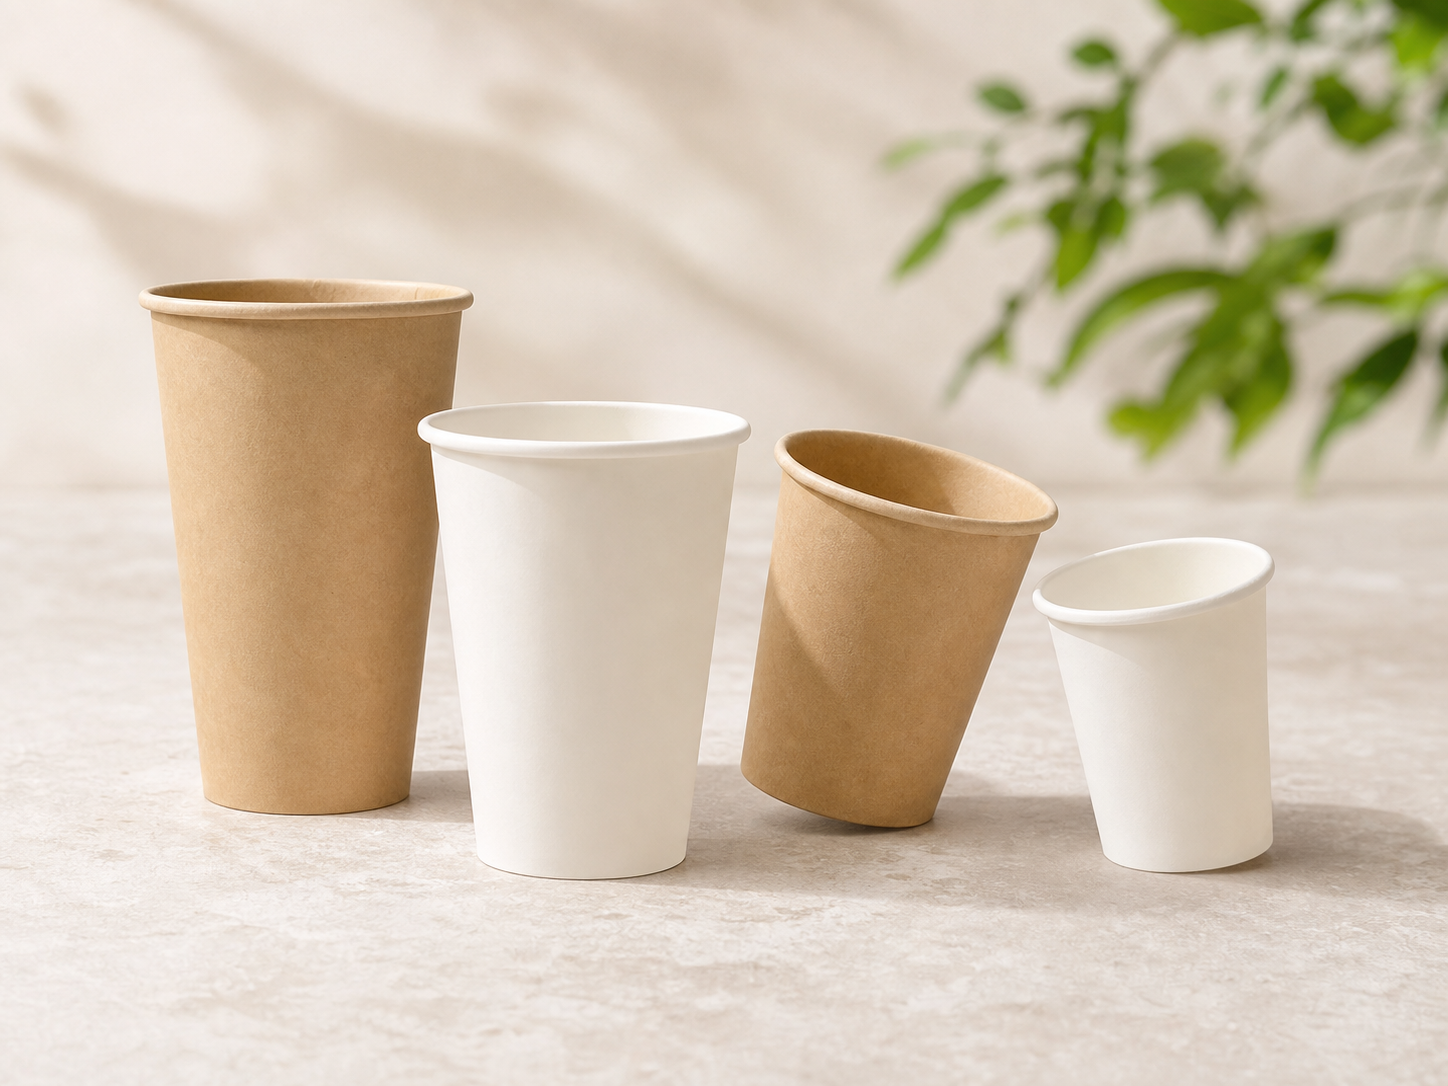
Lorsque les responsables des achats évaluent des gobelets en papier, le poids physique du carton — 280 gsm ou 320 gsm, kraft vierge ou carton blanchi pour gobelets — domine généralement la discussion. Pourtant, la couche microscopique qui détermine fondamentalement la performance du contenant, la conformité réglementaire, l'économie unitaire en usine et la viabilité en fin de vie est le revêtement barrière interne. La même base de carton se comporte comme trois produits commerciaux complètement distincts selon qu'elle utilise du polyéthylène (PE) conventionnel, de l'acide polylactique (PLA) biosourcé ou un revêtement barrière technique à base d'eau (dispersion aqueuse).
EcoLeaderPack fabrique avec les trois technologies de revêtement pour ses gammes mondiales de gobelets en papier, de bols alimentaires en papier et de cartons. Ce guide technique examine la science des matériaux, la mécanique thermique, les obligations réglementaires et les variables du coût total de possession (TCO) pour vous aider à choisir la solution barrière optimale pour votre marque.
Matrice rapide de décision d'achat : choisissez le revêtement PE lorsque le coût unitaire le plus bas et des propriétés barrières thermiques fiables sont les moteurs principaux et que la réglementation locale autorise le papier doublé de plastique. Choisissez le revêtement PLA lorsque vous opérez dans des régions disposant d'une infrastructure accessible de compostage industriel et que vous avez besoin d'intrants biosourcés vérifiés. Choisissez la dispersion aqueuse à base d'eau lorsque vous servez les marchés européens et britanniques soumis au règlement de l'UE sur les emballages et les déchets d'emballages (règlement (UE) 2025/40, PPWR), où l'atteinte des classes de recyclabilité A/B et l'évitement des interdictions de composites plastiques à usage unique (seuil inférieur à 5 % de plastique) réduisent nettement les taxes EPR annuelles.
La physique et la chimie des revêtements barrières
Le carton de cellulose non traité est poreux et hydrophile ; sans barrière protectrice, le café chaud ou les soupes acides pénètrent les fibres de papier en quelques secondes, provoquant gonflement des fibres, ramollissement structurel et délamination des soudures. Le revêtement remplit trois fonctions mécaniques indispensables :
- Barrière aux liquides et à la vapeur : empêcher la pénétration de l'humidité et maintenir un faible taux de transmission de la vapeur d'eau (WVTR) pour que l'extérieur du gobelet reste sec.
- Résistance aux graisses : empêcher les composés lipidiques non polaires de pénétrer la matrice de fibres.
- Milieu de thermoscellage : fusionner thermiquement la soudure latérale et le disque de fond sous pression et chaleur (ou vibration ultrasonique) lors des opérations de formage rotatif à haute vitesse.
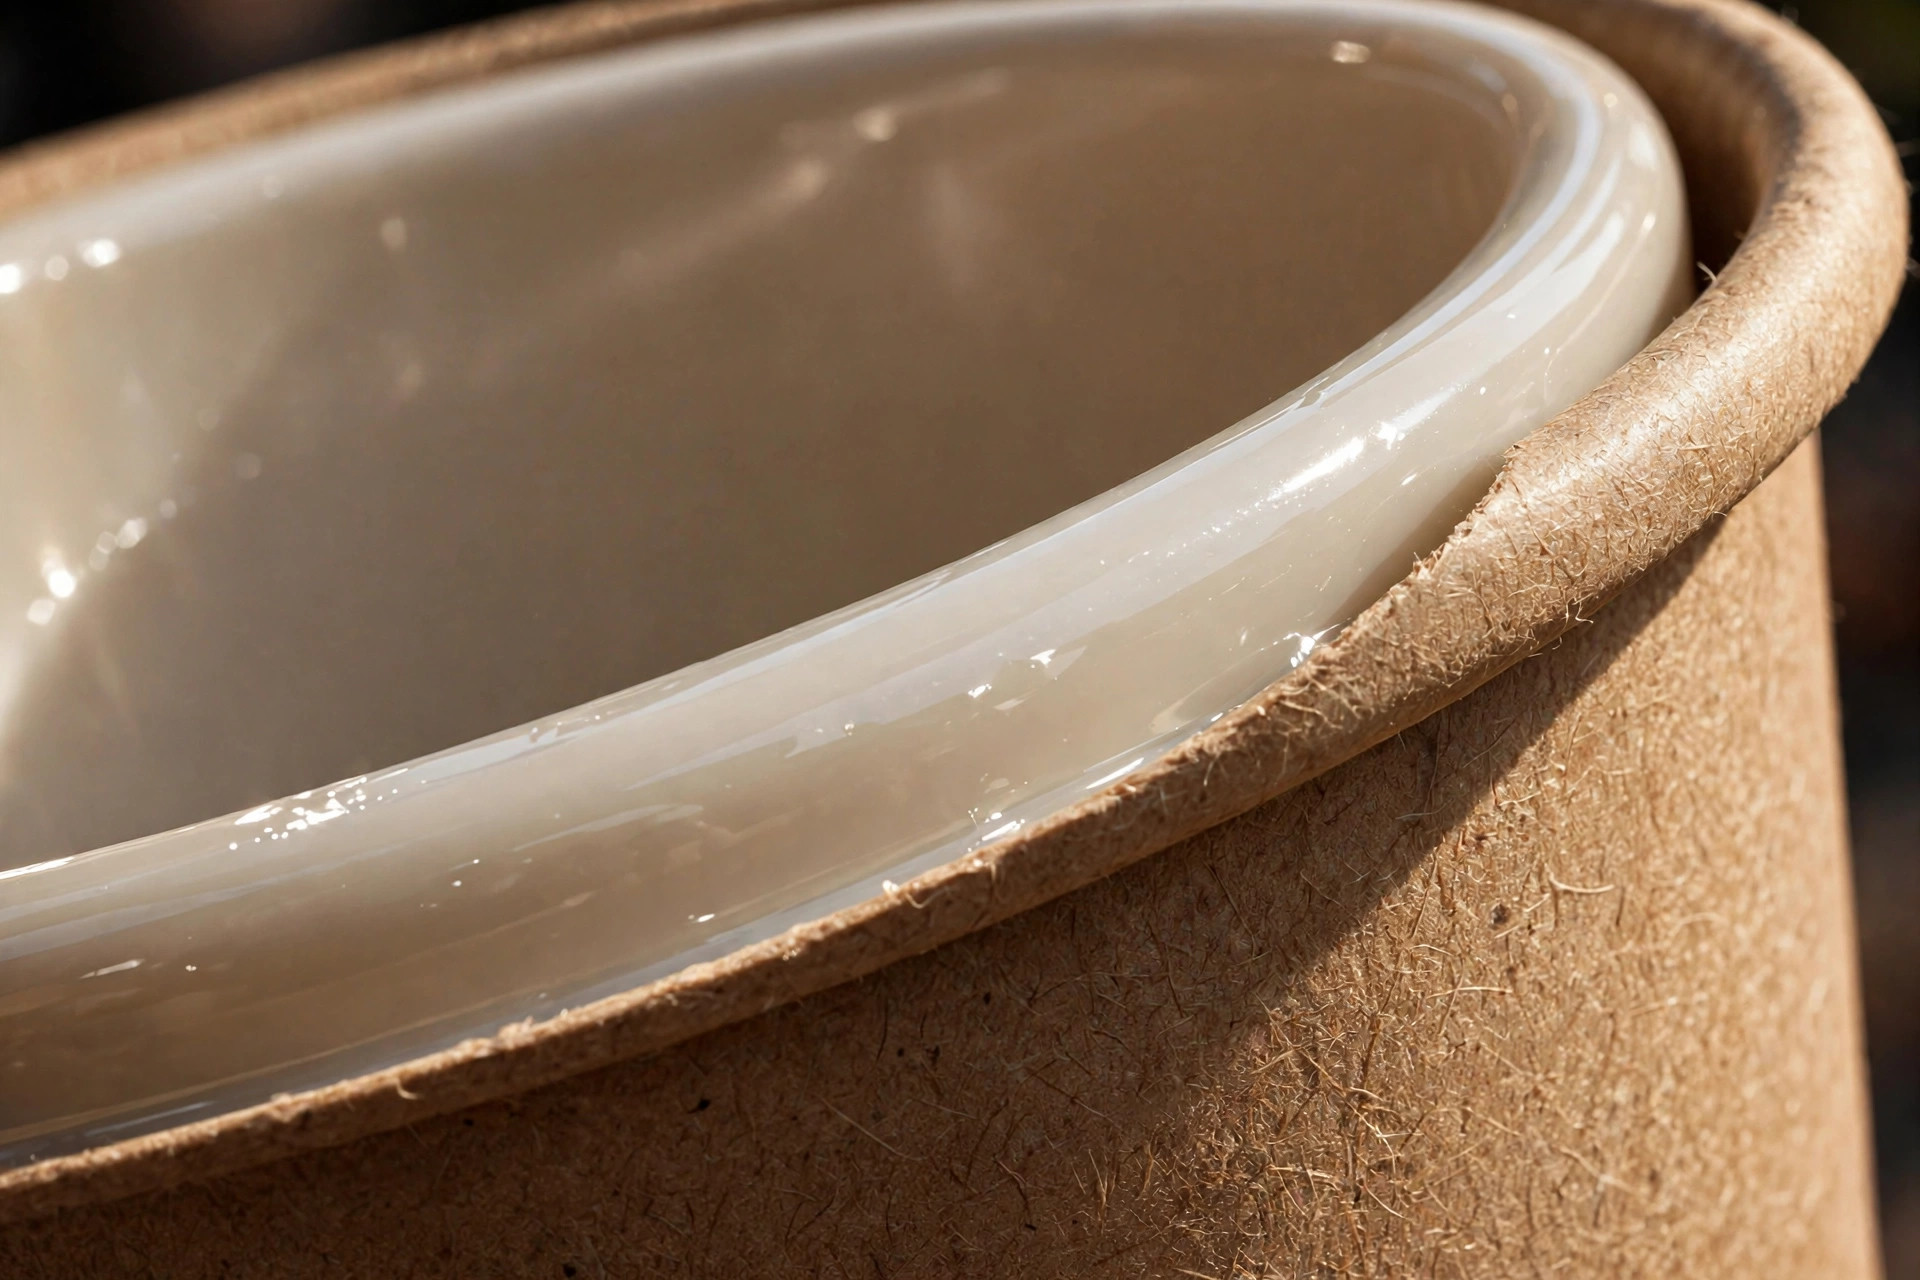
Revêtement polyéthylène (PE) : la solution industrielle établie
Formulation du matériau : polyéthylène basse densité (LDPE), appliqué sur le carton par extrusion-fusion à haute vitesse avec des poids de couche typiques de 15–18 gsm pour les gobelets enduits sur une face (1PE) pour boissons chaudes, ou 15+15 gsm pour les gobelets enduits sur deux faces (2PE) pour boissons froides, afin d'empêcher la pénétration de la condensation.
Avantages techniques :
- Barrière hydrophobe très efficace : WVTR exceptionnellement faible (<5 g/m²·24h) et résistance supérieure aux graisses.
- Large fenêtre thermique d'utilisation : stable de -20°C à +90°C, et supporte les boissons bouillantes (100°C) lors d'une consommation à court terme.
- Bonne aptitude au passage en machine : large fenêtre de température de thermoscellage (150°C–180°C), permettant des vitesses de formage de 150 à 250+ unités par minute avec pratiquement aucun défaut de piqûre.
- Base de coût : le coût le plus bas en matières premières et en transformation dans l'industrie de l'emballage.
Contraintes d'achat et réglementaires :
- Incompatibilité avec le recyclage : le film de LDPE fortement lié ne se décompose pas dans les pulpeurs municipaux standard. Il nécessite des installations spécialisées de repulpage équipées de tambours de criblage continu pour délaminer le film plastique. Dans la majorité des flux de déchets mondiaux, les gobelets enduits de PE finissent en décharge ou en incinération thermique.
- Pénalité d'écomodulation du PPWR : selon l'article 6 du règlement (UE) 2025/40, les emballages en papier laminé PE sont exposés à une faible classe de recyclabilité (classe C ou inférieure). À partir de 2030, les systèmes de responsabilité élargie des producteurs (EPR) des États membres de l'UE devront appliquer de lourdes majorations (redevances malus) aux emballages de faible classe, érodant nettement l'avantage initial de prix d'achat.
- Marquage SUPD obligatoire : selon la directive de l'UE sur les plastiques à usage unique (directive (UE) 2019/904) et le règlement d'exécution (UE) 2020/2151 de la Commission, les gobelets PE doivent porter le marquage bien visible « PLASTIC IN PRODUCT ».
Revêtement acide polylactique (PLA) : le bioplastique compostable industriellement
Formulation du matériau : l'acide polylactique est un polyester aliphatique synthétisé à partir d'amidons végétaux fermentés (dextrose issu du maïs, du manioc ou de la canne à sucre). Appliqué par revêtement par extrusion avec des épaisseurs typiques de 20–30 gsm.
Avantages techniques :
- 100 % de carbone biosourcé : entièrement issu de ressources agricoles renouvelables annuellement, et non de produits pétrochimiques fossiles.
- Compostabilité industrielle certifiée : testé en tant que gobelet fini, il répond aux normes harmonisées de compostage industriel : EN 13432 dans l'Union européenne et ASTM D6868 en Amérique du Nord (certifié via BPI). Dans des conditions thermophiles de compostage commercial (58°C et humidité élevée), il se biodégrade en eau, CO₂ et biomasse en 90 à 180 jours.
- Barrière ambiante efficace : offre des caractéristiques de barrière à l'humidité et aux graisses comparables à celles du LDPE pour les durées habituelles de service des boissons.
Contraintes d'achat et réglementaires :
- Risques de ramollissement thermique : le PLA possède une température de transition vitreuse (Tg) relativement basse, d'environ 55°C–60°C. Exposé à des liquides au-dessus de 80°C pendant des durées prolongées, le PLA standard non cristallisé peut ramollir et compromettre la rigidité des soudures, sauf si des résines spéciales haut de gamme sont spécifiées.
- Vulnérabilité au stockage et à l'hydrolyse : le PLA est sensible à l'humidité atmosphérique et aux températures de stockage élevées. Stocké au-dessus de 35°C dans des entrepôts non climatisés, les gobelets enduits de PLA peuvent subir une dégradation hydrolytique prématurée, entraînant une fragilisation du carton et une durée de conservation limitée à 12–18 mois.
- Classification réglementaire en tant que plastique : selon la jurisprudence de l'UE, les plastiques biosourcés sont légalement traités comme des plastiques. Les gobelets enduits de PLA ne sont pas exemptés de la directive sur les plastiques à usage unique et doivent porter le même logo tortue « PLASTIC IN PRODUCT ». De plus, s'ils sont jetés dans les bacs standard de recyclage du papier, le PLA se comporte comme un contaminant plastique non soluble.
Les gammes de gobelets en papier PLA d'EcoLeaderPack détiennent la certification OK Compost Industrial et sont étayées par des rapports complets de tests de laboratoire sans PFAS/PFOA/PFOS.
Revêtement à base d'eau (dispersion aqueuse) : la solution pour le flux papier circulaire
Formulation du matériau : une émulsion polymère aqueuse technique (micro-dispersions acryliques et de copolymères en phase aqueuse) appliquée directement sur le carton brut à l'aide d'enducteurs industriels à lame, à barre ou par héliogravure, suivie d'un séchage contrôlé en tunnel à air chaud. Appliquée avec de faibles poids secs de 4–8 gsm.
Avantages techniques :
- Repulpabilité standard en papeterie : contrairement aux feuilles plastiques extrudées, les particules de dispersion polymère, d'épaisseur micrométrique, se désintègrent et se dispersent facilement sous agitation mécanique dans l'eau à température ambiante. Évalués selon des protocoles de test normalisés — tels que PTS-RH 021/97 (Fondation allemande pour la technologie du papier) et le protocole d'évaluation de la recyclabilité de l'alliance 4evergreen — les gobelets en dispersion aqueuse atteignent des rendements en fibres utilisables supérieurs à 90 %–95 %, avec un minimum de refus.
- Positionnement en classes de recyclabilité A/B du PPWR : selon l'article 6 du règlement (UE) 2025/40, les gobelets enduits en dispersion aqueuse sont conçus pour obtenir la classe de performance de recyclabilité A (≥95 %) ou B (≥80 %). Cela protège les acheteurs de marques contre les interdictions de marché de 2030 et garantit les niveaux tarifaires EPR écomodulés les plus bas.
- Avantage de conformité du composé à 5 % : comme la dispersion aqueuse utilise de très faibles poids de couche (typiquement 2 % à 4 % du poids total du gobelet), l'emballage fini reste en dessous du seuil critique de 5 % de composite plastique défini à l'annexe V du PPWR. Cela permet une utilisation conforme dans les environnements de restauration où les emballages laminés avec davantage de plastique font face à des restrictions strictes.
- Équilibre des coûts commerciaux : évite la prime élevée de coût matière du PLA tout en débloquant des économies significatives sur les redevances EPR en aval par rapport au PE.
Considérations d'achat et techniques :
- Fenêtre de processus de formage plus étroite : les revêtements aqueux ont une bande de température de thermoscellage plus étroite que le PE. Les machines de formage nécessitent un calibrage précis de la température et du moletage ultrasonique du fond pour éviter les micro-fuites le long du bord roulé inférieur.
- Réglage de la barrière aux graisses : pour les applications extrêmes à l'huile chaude (comme les amuse-bouches frits maintenus plus de 60 minutes), les revêtements en dispersion nécessitent des tests de formulation pour empêcher la traversée de l'huile. Validez toujours la performance barrière avec des échantillons physiques de vos plats précis.
Comparaison complète des spécifications techniques
Faites défiler horizontalement pour examiner les spécifications physiques, chimiques et réglementaires.
| Paramètre technique | Revêtement PE conventionnel | Revêtement PLA biosourcé | Dispersion aqueuse à base d'eau |
|---|---|---|---|
| Source polymère principale | Pétrochimie fossile (LDPE) | Dextrose biosourcé (maïs, manioc) | Dispersion acrylique/copolymère en phase aqueuse |
| Poids sec typique du revêtement | 15–18 gsm (une face) | 20–30 gsm | 4–8 gsm |
| Fraction massique de polymère (% du gobelet) | 5 % à 8 % (au-dessus de 5 %) | 6 % à 10 % (au-dessus de 5 %) | 2 % à 4 % (en dessous du seuil de 5 %) |
| Plage thermique d'utilisation | -20°C à +90°C (100°C à court terme) | -20°C à +75°C (sensible >80°C) | -10°C à +90°C (100°C à court terme) |
| Technologie de scellage | Barre thermique standard / ultrasonique | Ultrasonique / thermique calibrée | Ultrasonique / thermique haute précision |
| Recyclabilité en bac papier standard | Faible (nécessite des pulpeurs spécialisés) | Incompatible (contaminant plastique) | Excellente (PTS-RH 021/97 / CEPI réussi) |
| Compostabilité industrielle | Non compostable | Certifiée (EN 13432 / ASTM D6868) | Généralement non compostable (voie recyclage) |
| Logo tortue SUPD de l'UE requis | Oui (marquage obligatoire) | Oui (classé légalement comme plastique) | Exempté dans plusieurs juridictions de l'UE* |
| Perspective de classe de recyclabilité PPWR | Classe C ou inférieure à C (à risque en 2030) | Nécessite une collecte organique séparée | Classe A ou B (rendement ≥80 %–95 %) |
| Durée de conservation en entrepôt | 36+ mois (sans restriction) | 12–18 mois (sensible à l'humidité) | 18–24 mois (conditions standard) |
| Coût d'achat FOB relatif | Base (le plus bas) | Prime de +25 % à +40 % | Prime modérée de +10 % à +20 % |
Note : la classification des dispersions aqueuses selon les transpositions nationales de la SUPD varie selon l'État membre. Vérifiez l'interprétation de la surveillance du marché local avant de finaliser les allégations.
Impacts réglementaires du PPWR de l'UE sur le choix du revêtement (voir notre guide de préparation PPWR 2026)
L'application du règlement (UE) 2025/40 (PPWR) transforme le choix du revêtement barrière, d'une décision purement esthétique ou de coût par caisse, en un risque central de conformité :
1. Limites légales PFAS (article 5(5))
À compter du 12 août 2026, tous les emballages en papier en contact alimentaire mis sur le marché de l'UE doivent respecter des limites strictes : 25 ppb pour tout PFAS individuel, 250 ppb pour la somme des PFAS ciblés et 50 ppm pour le fluor total. Que vous spécifiiez du PE, du PLA ou une dispersion à base d'eau, les acheteurs doivent vérifier les rapports de tests de laboratoire spécifiques à chaque lot (chromatographie ionique de combustion selon EN 14582). EcoLeaderPack applique une vérification des matières premières sur toutes les formulations de revêtement pour garantir une pleine conformité.
2. Redevances EPR écomodulées (article 44)
À partir de 2030, les redevances EPR nationales de l'UE seront directement modulées selon les classes de performance de recyclabilité (A, B ou C). Les emballages qui se repulpent proprement dans les flux de papier existants (classe A/B) bénéficieront de réductions de redevances, tandis que les emballages laminés plastique avec une séparation difficile des fibres (classe C) seront pénalisés. Dans les opérations de détail et de restauration rapide à haut volume, payer 2 à 3 dollars supplémentaires par millier de gobelets pour du carton en dispersion aqueuse à l'achat peut éviter 8 à 12 dollars par millier de pénalités annuelles de redevances EPR à l'élimination.
3. Interdictions de l'annexe V et seuil de plastique de 5 %
À partir du 1er janvier 2030, les emballages plastiques à usage unique pour aliments et boissons remplis et consommés dans les locaux HORECA de consommation sur place sont interdits. Selon les orientations officielles de la Commission européenne, tout emballage composite contenant 5 % ou plus de plastique en poids est légalement traité comme un emballage plastique. Les gobelets PE conventionnels de 15–18 gsm dépassent généralement cette limite de 5 % et seront interdits dans la restauration sur place, tandis que les revêtements avancés en dispersion à base d'eau (<4 % de poids polymère sec) resteront légalement viables.
Signal du secteur : le gobelet monomatériau à couvercle rabattable
Fin 2026, la conception structurelle et la chimie des revêtements ont convergé pour remettre en question les formats traditionnels d'emballage en deux pièces. L'attention du secteur s'est concentrée sur le gobelet à emporter à couvercle rabattable développé par la startup Nothing (fondée par Brandon et Jordan Leeds). En concevant des parois de carton allongées qui se replient vers l'intérieur pour former une fermeture intégrée résistante aux déversements, le design élimine complètement le couvercle secondaire en plastique ou en pulpe moulée.
De manière cruciale, le contenant repose sur un revêtement avancé en dispersion aqueuse certifié sans plastique par Flustix et certifié compostable à domicile (TÜV OK compost HOME). Pour les directeurs des achats B2B, ce développement signale deux tendances commerciales critiques :
- Optimisation du système : les régulateurs, selon les articles 10/24 du PPWR, pénalisent les composants d'emballage excessifs. S'approvisionner en corps de gobelet et fermeture en une seule unité monomatériau réduit l'achat de composants, élimine les références de stockage de couvercles et simplifie la classification du flux de déchets.
- Maturité du revêtement en dispersion : les revêtements en dispersion à base d'eau ne sont plus des produits de niche expérimentaux ; ils résistent au rainage complexe, au pliage avec des plis marqués et au contact avec des liquides chauds sans se fissurer ni fuir.
Cadre en 4 étapes pour la décision finale sur le revêtement
Étape 1 : définir les exigences thermiques et les durées de maintien
Évaluez le test de contrainte opérationnel de votre menu. Un flat white standard ou un americano noir maintenu 20 minutes à 85°C peut être servi sans problème dans des gobelets PE ou en dispersion aqueuse. Si votre menu comprend des bouillons riches en graisse, des boissons spéciales alcoolisées ou des durées de maintien en livraison supérieures à 45 minutes, effectuez des tests rigoureux des revêtements envisagés pour éviter les infiltrations structurelles.
Étape 2 : cartographier l'infrastructure de déchets du marché de destination
Alignez le choix du revêtement avec les systèmes de collecte des déchets accessibles à vos consommateurs. S'approvisionner en gobelet PLA premium dans une municipalité sans collecte de compostage industriel signifie que le gobelet ira en décharge ou en incinération. À l'inverse, fournir des gobelets en dispersion aqueuse dans des régions avec un recyclage du papier solide permet aux consommateurs d'utiliser les bacs bleus existants.
Étape 3 : calculer le coût total de possession (TCO)
Ne comparez pas les factures FOB des fournisseurs de manière isolée. Calculez : coût unitaire FOB + fret d'expédition + surtaxes EPR nationales + coûts administratifs de conformité SUPD. Sur les marchés européens, la différence de redevances EPR modulées fait souvent basculer l'économie en faveur des revêtements en dispersion à base d'eau.
Étape 4 : demander des échantillons physiques formellement certifiés
Ne vous engagez jamais dans une production en volume multiconteneur sans tests de laboratoire et opérationnels. Demandez 50 à 100 unités d'échantillon à la fois de gobelets PE et en dispersion aqueuse auprès de votre fournisseur envisagé. Remplissez-les avec vos boissons bouillantes réelles, testez-les dans vos distributeurs de gobelets et inspectez les soudures de base après 60 minutes.
Ce qu'EcoLeaderPack offre aux acheteurs d'entreprise
EcoLeaderPack fournit des gobelets en papier à simple paroi, double paroi et paroi ondulée, des contenants alimentaires et des emballages à emporter conçus avec des revêtements barrières PE, PLA et en dispersion à base d'eau haute performance. Nos capacités de production comprennent :
- Impression personnalisée haute précision : impression flexographique et offset jusqu'à 6 couleurs avec des encres à base d'eau aptes au contact alimentaire, conformes aux normes de migration de l'UE et de la FDA (services d'emballage personnalisé).
- Solutions de fermeture assorties : gammes complètes de couvercles pour gobelets en papier, y compris des couvercles à boire en PP recyclable, des couvercles en pulpe de bagasse moulée et des couvercles en CPLA résistants à la chaleur.
- Dossiers réglementaires complets : nous fournissons des rapports de tests de laboratoire tiers spécifiques à chaque SKU (FDA 21 CFR 176.170, règlement (CE) n° 1935/2004, BfR XXXVI allemand), des dépistages de fluor total (PFAS) par lot et des certifications TÜV Austria OK Compost.
Pour les demandes d'emballage personnalisé et les demandes d'échantillons techniques, contactez directement notre bureau de vente technique via WhatsApp (+86 155 2109 3069) ou par courriel à [email protected]. Découvrez notre catalogue complet d' emballages alimentaires en papier durables et de bols en papier.
Demander des échantillons de revêtement pour gobelets en papier et des devis techniques
Précisez les tailles de gobelets ciblées (de 4oz espresso à 20oz boissons froides), la construction de paroi (simple, double ou ondulée), les revêtements barrières préférés et les quantités estimées de commande. EcoLeaderPack fournira des échantillons physiques de test assortis et des dossiers de conformité complets.