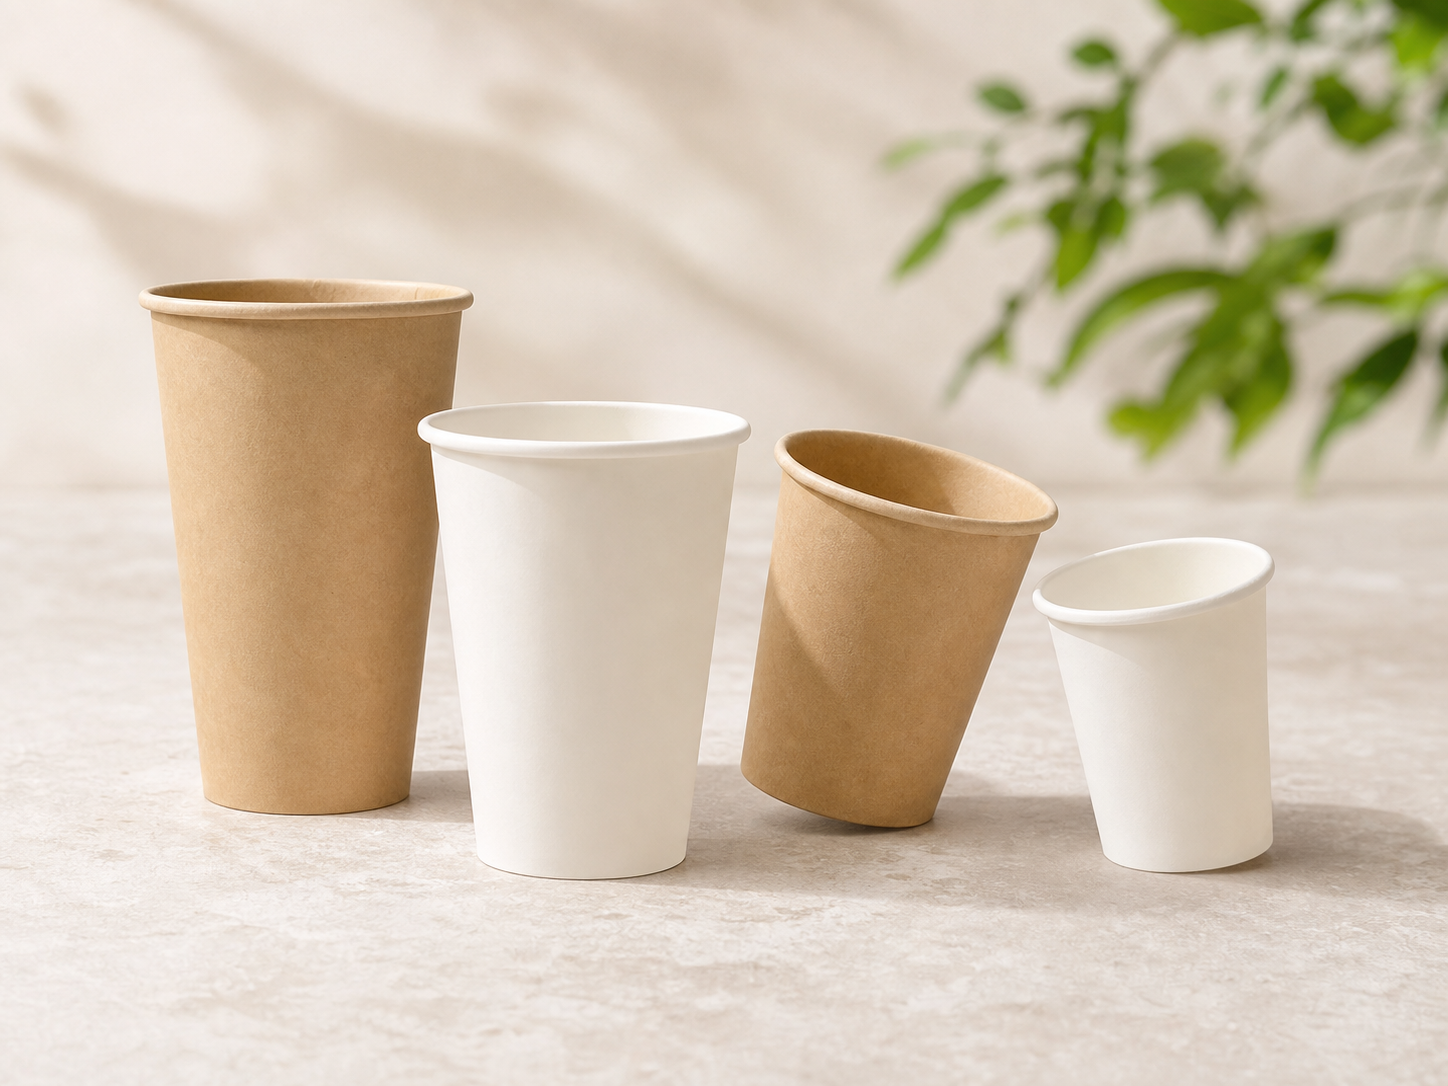
Wenn Einkaufsmanager Papierbecher bewerten, dominiert meist das physische Kartongewicht — ob 280 gsm oder 320 gsm, Kraftkarton aus Frischfaser oder gebleichter Becherkarton. Die mikroskopisch dünne Schicht, die jedoch grundlegend Leistung, gesetzliche Konformität, Stückkosten in der Produktion und Verwertung am Lebensende bestimmt, ist die innere Barrierebeschichtung. Derselbe Karton verhält sich je nachdem, ob er mit herkömmlichem Polyethylen (PE), biobasierter Polymilchsäure (PLA) oder einer technischen wasserbasierten Barrierebeschichtung (wässrige Dispersion) versehen ist, wie drei völlig unterschiedliche Produkte.
EcoLeaderPack fertigt in allen drei Beschichtungstechnologien für seine weltweiten Papierbecher-, Papierschalen- und Kartonlinien. Dieser technische Leitfaden untersucht Materialwissenschaft, Thermomechanik, gesetzliche Vorgaben und die Variablen der Gesamtbetriebskosten (TCO), damit Sie die optimale Barrierelösung für Ihre Marke wählen.
Schnelle Entscheidungsmatrix für den Einkauf: Wählen Sie PE-Beschichtung, wenn niedrigste Stückkosten und eine zuverlässige thermische Barriere im Vordergrund stehen und die örtlichen Vorschriften kunststoffkaschiertes Papier zulassen. Wählen Sie PLA-Beschichtung, wenn Sie in Regionen mit zugänglicher industrieller Kompostierinfrastruktur tätig sind und geprüfte biobasierte Rohstoffe benötigen. Wählen Sie wasserbasierte wässrige Dispersion, wenn Sie europäische und britische Märkte bedienen, die der EU-Verordnung über Verpackungen und Verpackungsabfälle (Verordnung (EU) 2025/40, PPWR) unterliegen, wo die Recyclingklassen A/B und die Vermeidung von Verboten für Einweg-Kunststoffverbunde (Schwelle unter 5 % Kunststoff) die jährlichen EPR-Gebühren deutlich senken.
Die Physik und Chemie von Barrierebeschichtungen
Unbehandelter Zellulosekarton ist porös und wasserliebend; ohne Schutzbarriere dringen heißer Kaffee oder saure Suppen innerhalb von Sekunden in die Papierfasern ein, was Faserquellung, strukturelle Erweichung und Nahtablösung verursacht. Die Beschichtung erfüllt drei unverzichtbare mechanische Funktionen:
- Flüssigkeits- und Dampfbarriere: Sie verhindert das Eindringen von Feuchtigkeit und hält eine niedrige Wasserdampfdurchlässigkeit (WVTR), damit die Becheraußenseite trocken bleibt.
- Fettbeständigkeit: Sie verhindert, dass unpolare Fettverbindungen in die Fasermatrix eindringen.
- Heißsiegelmedium: Sie verschweißt Seitennaht und Bodenscheibe unter Druck und Wärme (oder Ultraschallschwingung) bei Hochgeschwindigkeits-Rotationsbecherformung thermisch.
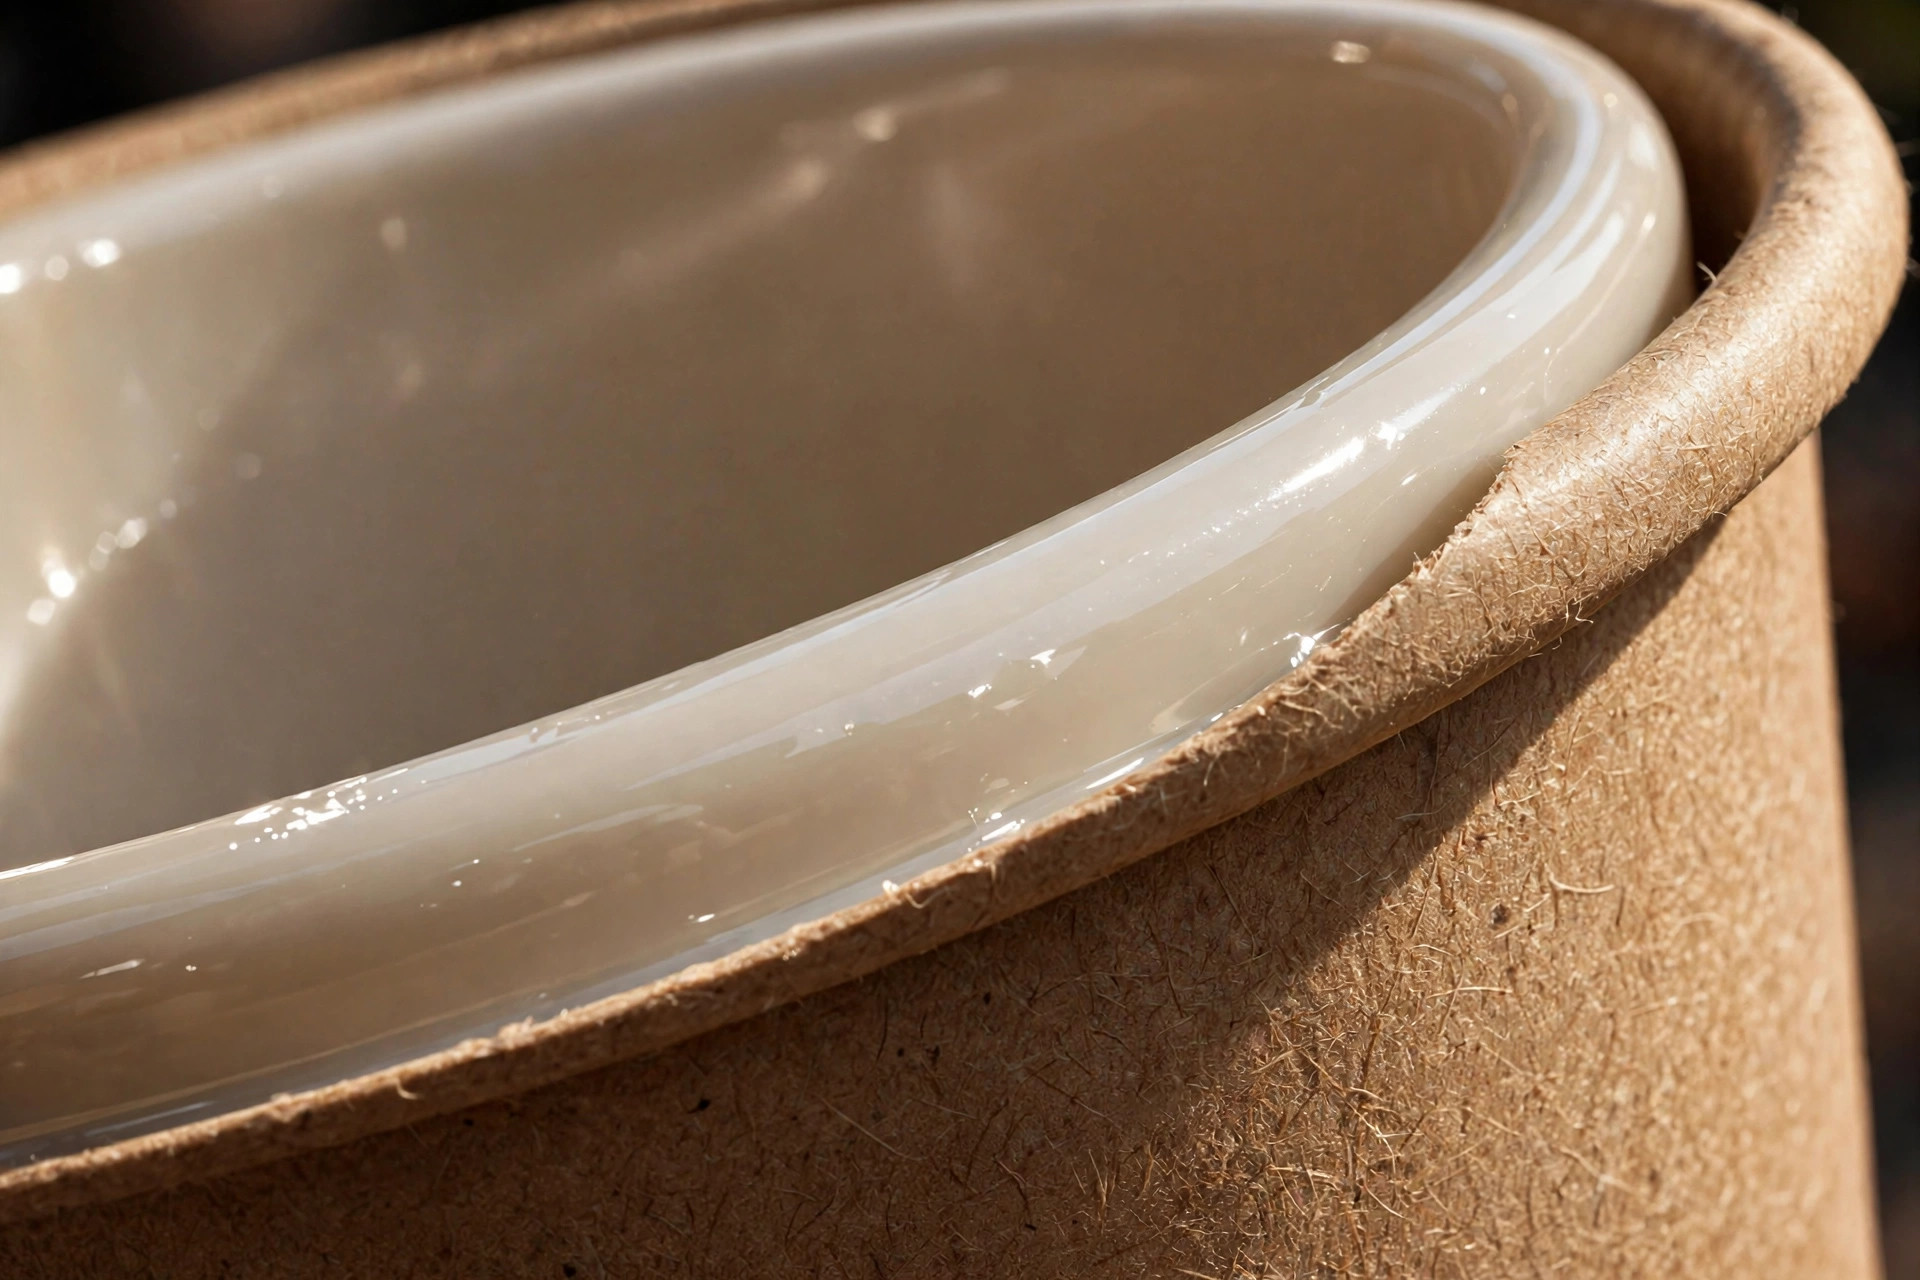
Polyethylen (PE)-Beschichtung: Die etablierte Industrielösung
Materialzusammensetzung: Polyethylen niedriger Dichte (LDPE), auf Karton aufgebracht durch Hochgeschwindigkeits-Schmelzextrusion mit typischen Auftragsgewichten von 15–18 gsm für einseitig beschichtete Becher (1PE) für Heißgetränke oder 15+15 gsm für beidseitig beschichtete Becher (2PE) für Kaltgetränke, um das Eindringen von Kondenswasser zu verhindern.
Technische Vorteile:
- Sehr gute hydrophobe Barriere: Zeigt eine außergewöhnlich niedrige WVTR (<5 g/m²·24h) und hohe Fettbeständigkeit.
- Breites thermisches Einsatzfenster: Stabil von -20°C bis +90°C und verträgt kochende Getränke (100°C) bei kurzzeitigem Gebrauch durch den Verbraucher.
- Hohe Maschinengängigkeit: Breites Heißsiegelfenster (150°C–180°C), das Becherformgeschwindigkeiten von 150 bis 250+ Stück pro Minute bei praktisch keinen Pinhole-Fehlern ermöglicht.
- Kostenbasis: Die niedrigsten Rohstoff- und Verarbeitungskosten in der Verpackungsindustrie.
Einkaufs- und regulatorische Nachteile:
- Recycling-Inkompatibilität: Die fest verbundene LDPE-Folie zerfällt in herkömmlichen kommunalen Papierpulpern nicht. Sie benötigt spezialisierte Wiederaufbereitungsanlagen mit kontinuierlichen Siebtrommeln zur Ablösung der Kunststofffolie. In den meisten weltweiten Abfallströmen landen PE-beschichtete Becher auf Deponien oder in der thermischen Verwertung.
- PPWR-Ökomodulations-Malus: Nach Artikel 6 der Verordnung (EU) 2025/40 erhalten PE-kaschierte Papierverpackungen niedrige Recyclingklassen (Klasse C oder darunter). Ab 2030 müssen die EPR-Systeme der EU-Mitgliedstaaten hohe Strafzuschläge (Malus-Gebühren) auf niedrig klassifizierte Verpackungen erheben, was den anfänglichen Preisvorteil deutlich schmälert.
- Obligatorische SUPD-Kennzeichnung: Nach der EU-Einwegkunststoffrichtlinie (Richtlinie (EU) 2019/904) und der Durchführungsverordnung (EU) 2020/2151 der Kommission müssen PE-Becher die gut sichtbare Kennzeichnung „PLASTIC IN PRODUCT" tragen.
Polymilchsäure (PLA)-Beschichtung: Der industriell kompostierbare Biokunststoff
Materialzusammensetzung: Polymilchsäure ist ein aliphatischer Polyester, der aus fermentierter Pflanzenstärke (Dextrose aus Mais, Maniok oder Zuckerrohr) synthetisiert wird. Aufgebracht durch Extrusionsbeschichtung mit typischen Stärken von 20–30 gsm.
Technische Vorteile:
- 100 % biobasierter Kohlenstoff: Vollständig aus jährlich nachwachsenden landwirtschaftlichen Rohstoffen gewonnen, nicht aus fossilen Petrochemikalien.
- Zertifizierte industrielle Kompostierbarkeit: Als fertiger Becher geprüft, erfüllt sie harmonisierte Standards für industrielle Kompostierung: EN 13432 in der Europäischen Union und ASTM D6868 in Nordamerika (zertifiziert über BPI). Unter thermophilen gewerblichen Kompostierbedingungen (58°C und hohe Luftfeuchtigkeit) zersetzt sie sich innerhalb von 90 bis 180 Tagen zu Wasser, CO₂ und Biomasse.
- Wirksame Barriere bei Umgebungstemperatur: Bietet Feuchtigkeits- und Fettbarriereeigenschaften, die für typische Getränkeservierzeiten mit LDPE vergleichbar sind.
Einkaufs- und regulatorische Nachteile:
- Risiken durch thermisches Erweichen: PLA hat eine relativ niedrige Glasübergangstemperatur (Tg) von etwa 55°C–60°C. Bei längerer Einwirkung von Flüssigkeiten über 80°C können Standard-PLA-Beschichtungen ohne Kristallisation erweichen und die Nahtsteifigkeit beeinträchtigen, sofern keine hochwertigen Spezialharze spezifiziert werden.
- Anfälligkeit bei Lagerung und Hydrolyse: PLA reagiert empfindlich auf Luftfeuchtigkeit und erhöhte Lagertemperaturen. Bei Lagerung über 35°C in nicht klimatisierten Lagern können PLA-beschichtete Becher vorzeitige hydrolytische Zersetzung erfahren, was zu Kartonversprödung und Haltbarkeitsbegrenzungen von 12 bis 18 Monaten führt.
- Gesetzliche Einstufung als Kunststoff: Nach EU-Rechtsprechung werden biobasierte Kunststoffe rechtlich als Kunststoffe behandelt. PLA-beschichtete Becher sind von der Einwegkunststoffrichtlinie nicht ausgenommen und müssen das gleiche „PLASTIC IN PRODUCT"-Schildkröten-Logo tragen. Werden sie in herkömmliche Papierrecyclingbehälter geworfen, verhält sich PLA wie ein nicht löslicher Kunststoffverunreiniger.
Die PLA-Papierbecherlinien von EcoLeaderPack verfügen über die zertifizierte OK Compost Industrial-Zertifizierung und werden durch umfassende PFAS/PFOA/PFOS-freie Laborprüfberichte gestützt.
Wasserbasierte (wässrige Dispersions-)Beschichtung: Die kreislauffähige Papierstrom-Lösung
Materialzusammensetzung: Eine technische wässrige Polymeremulsion (wassergetragene Acryl- und Copolymer-Mikrodispersionen), direkt auf Rohkarton aufgebracht mit industriellen Rakel-, Stab- oder Tiefdruckbeschichtern, gefolgt von kontrollierter Heißluft-Tunneltrocknung. Aufgetragen mit niedrigen Trockenauftragsgewichten von 4–8 gsm.
Technische Vorteile:
- Standard-Wiederaufbereitbarkeit in Papierfabriken: Anders als extrudierte Kunststofffolien zerfallen die mikrometerdünnen Polymerdispersionspartikel unter mechanischer Bewegung in Wasser bei Umgebungstemperatur leicht und verteilen sich. Bei Bewertung nach standardisierten Prüfprotokollen — wie PTS-RH 021/97 (Stiftung Papiertechnische Stiftung) und dem Recyclingbewertungsprotokoll der 4evergreen-Allianz — erreichen Becher mit wässriger Dispersion verwertbare Faserausbeuten über 90 % bis 95 % bei minimalen Reject-Flocken.
- PPWR-Recyclingklassen A/B: Nach Artikel 6 der Verordnung (EU) 2025/40 sind wässrig beschichtete Becher so ausgelegt, dass sie die Recycling-Leistungsklasse A (≥95 %) oder Klasse B (≥80 %) erreichen. Dies schützt Markeninhaber vor Marktverboten ab 2030 und sichert die niedrigsten ökomodulierten EPR-Tarifstufen.
- Der 5-%-Verbundvorteil: Da wässrige Dispersionen sehr niedrige Auftragsgewichte verwenden (typischerweise 2 % bis 4 % des Gesamtbechergewichts), bleibt die fertige Verpackung unter der kritischen 5-%-Kunststoffverbundschwelle in Anhang V der PPWR. Dies ermöglicht eine konforme Verwendung in der Gastronomie, wo schwerere kunststoffkaschierte Verpackungen strengen Beschränkungen unterliegen.
- Ausgeglichene Handelskosten: Vermeidet den hohen Materialkostenaufschlag von PLA und erschließt gleichzeitig deutliche Einsparungen bei nachgelagerten EPR-Gebühren im Vergleich zu PE.
Einkaufs- und technische Überlegungen:
- Engeres Becherformungs-Prozessfenster: Wässrige Beschichtungen haben ein engeres Heißsiegeltemperaturband als PE. Becherformmaschinen erfordern eine präzise Temperatur- und Ultraschall-Bodenrändelkalibrierung, um Mikrokanal-Lecks entlang der Bodenbördelung zu vermeiden.
- Einstellung der Fettbarriere: Für extreme Heißöl-Anwendungen (z. B. frittierte Vorspeisen, die über 60 Minuten gehalten werden) erfordern Dispersionsbeschichtungen Formulierungstests, um Öldurchschlag zu verhindern. Validieren Sie die Barriereleistung immer mit physischen Mustern Ihrer konkreten Speisen.
Umfassender technischer Spezifikationsvergleich
Horizontal scrollen, um physische, chemische und regulatorische Spezifikationen zu prüfen.
| Technischer Parameter | Herkömmliche PE-Beschichtung | Biobasierte PLA-Beschichtung | Wasserbasierte wässrige Dispersion |
|---|---|---|---|
| Primäre Polymerquelle | Fossile Petrochemie (LDPE) | Biobasierte Dextrose (Mais, Maniok) | Wassergetragene Acryl-/Copolymer-Dispersion |
| Typisches Trockenauftragsgewicht | 15–18 gsm (einseitig) | 20–30 gsm | 4–8 gsm |
| Polymer-Massenanteil (% des Bechers) | 5 % bis 8 % (über 5 %) | 6 % bis 10 % (über 5 %) | 2 % bis 4 % (unter 5-%-Schwelle) |
| Thermischer Einsatzbereich | -20°C bis +90°C (100°C kurzzeitig) | -20°C bis +75°C (empfindlich >80°C) | -10°C bis +90°C (100°C kurzzeitig) |
| Siegeltechnologie | Standard-Thermobalken / Ultraschall | Ultraschall / kalibrierte Thermik | Ultraschall / hochpräzise Thermik |
| Recyclingfähigkeit im Standard-Papierbehälter | Schwach (erfordert Spezialpulper) | Inkompatibel (Kunststoffverunreiniger) | Ausgezeichnet (PTS-RH 021/97 / CEPI bestanden) |
| Industrielle Kompostierbarkeit | Nicht kompostierbar | Zertifiziert (EN 13432 / ASTM D6868) | In der Regel nicht kompostierbar (Recyclingweg) |
| EU-SUPD-Schildkrötenlogo erforderlich | Ja (obligatorische Kennzeichnung) | Ja (rechtlich als Kunststoff eingestuft) | In mehreren EU-Rechtsordnungen ausgenommen* |
| PPWR-Recyclingklassen-Ausblick | Klasse C oder darunter C (ab 2030 gefährdet) | Erfordert separate organische Sammlung | Klasse A oder B (≥80 %–95 % Ausbeute) |
| Lagerhaltbarkeit | 36+ Monate (uneingeschränkt) | 12–18 Monate (feuchtigkeitsempfindlich) | 18–24 Monate (Standardbedingungen) |
| Relative FOB-Kaufkosten | Basis (niedrigste) | +25 % bis +40 % Aufschlag | +10 % bis +20 % moderater Aufschlag |
Hinweis: Die Einstufung wässriger Dispersionen nach nationalen SUPD-Umsetzungen variiert je nach Mitgliedstaat. Prüfen Sie die Auslegung der örtlichen Marktüberwachung, bevor Sie Aussagen finalisieren.
Auswirkungen der EU-PPWR auf die Beschichtungswahl (siehe unseren PPWR 2026-Vorbereitungsleitfaden)
Die Durchsetzung der Verordnung (EU) 2025/40 (PPWR) macht die Barrierebeschichtungswahl von einer rein ästhetischen oder Kosten-pro-Karton-Entscheidung zu einem zentralen Konformitätsrisiko:
1. Gesetzliche PFAS-Grenzwerte (Artikel 5(5))
Ab 12. August 2026 müssen alle Lebensmittelkontakt-Papierverpackungen, die auf den EU-Markt gebracht werden, strenge Grenzwerte einhalten: 25 ppb für jedes einzelne PFAS, 250 ppb für die Summe der gezielten PFAS und 50 ppm für Gesamtfluor. Unabhängig davon, ob Sie PE, PLA oder wasserbasierte Dispersion spezifizieren, müssen Käufer chargenspezifische Laborprüfberichte verifizieren (Verbrennungs-Ionenchromatographie nach EN 14582). EcoLeaderPack setzt Rohstoffverifizierung über alle Beschichtungsformulierungen hinweg durch, um volle Konformität zu gewährleisten.
2. Ökomodulierte EPR-Gebühren (Artikel 44)
Ab 2030 werden die nationalen EPR-Gebühren in der EU direkt nach Recycling-Leistungsklassen (A, B oder C) moduliert. Verpackungen, die sich in bestehenden Papierströmen sauber wiederaufbereiten lassen (Klasse A/B), erhalten Gebührennachlässe, während kunststoffkaschierte Verpackungen mit schwieriger Fasertrennung (Klasse C) bestraft werden. In Hochvolumen-Einzelhandels- und QSR-Betrieben kann die Zahlung von zusätzlichen 2 bis 3 US-Dollar pro tausend Becher für wässrig dispersionsbeschichteten Karton beim Kauf 8 bis 12 US-Dollar pro tausend an jährlichen EPR-Gebührenstrafen bei der Entsorgung verhindern.
3. Anhang-V-Verbote und die 5-%-Kunststoffschwelle
Ab 1. Januar 2030 sind Einweg-Kunststoffverpackungen für Speisen und Getränke, die in HORECA-Räumlichkeiten vor Ort befüllt und verzehrt werden, verboten. Nach offiziellen Leitlinien der Europäischen Kommission wird jede Verbundverpackung mit 5 % oder mehr Kunststoff nach Gewicht rechtlich als Kunststoffverpackung behandelt. Herkömmliche 15–18 gsm PE-Becher überschreiten diese 5-%-Grenze in der Regel und werden aus der Gastronomie vor Ort verbannt, während fortschrittliche wasserbasierte Dispersionsbeschichtungen (<4 % Trockenpolymergewicht) rechtlich nutzbar bleiben.
Branchensignal: Der faltbare Monomaterial-Becher mit Deckel
Ende 2026 konvergierten Strukturdesign und Beschichtungschemie und stellten traditionelle zweiteilige Verpackungsformate infrage. Die Aufmerksamkeit der Branche richtete sich auf den faltbaren Take-away-Becher mit Deckel, der vom Startup Nothing (gegründet von Brandon und Jordan Leeds) entwickelt wurde. Durch die Konstruktion verlängerter Kartonwände, die sich nach innen falten und einen integrierten, auslaufsicheren Verschluss bilden, eliminiert das Design den zweiten Kunststoff- oder geformten Zellstoffdeckel vollständig.
Entscheidend ist, dass der Behälter auf einer fortschrittlichen wässrigen Dispersionsbeschichtung beruht, die von Flustix als kunststofffrei zertifiziert und als heimkompostierbar zertifiziert ist (TÜV OK compost HOME). Für B2B-Einkaufsleiter signalisiert diese Entwicklung zwei wichtige kommerzielle Trends:
- Systemoptimierung: Regulierungsbehörden bestrafen nach PPWR Artikel 10/24 übermäßige Verpackungskomponenten. Die Beschaffung von Becherkörper und Verschluss als einzelne Monomaterial-Einheit senkt die Komponentenbeschaffung, eliminiert Deckel-Lager-SKUs und vereinfacht die Abfallstromklassifizierung.
- Reife der Dispersionsbeschichtung: Wasserbasierte Dispersionsbeschichtungen sind keine experimentellen Nischenprodukte mehr; sie widerstehen komplexem Rillen, scharfem Falzen und Heißflüssigkeitskontakt ohne Risse oder Lecks.
4-Schritte-Rahmen für die endgültige Beschichtungsentscheidung
Schritt 1: Thermische Anforderungen und Haltezeiten definieren
Bewerten Sie den betrieblichen Stresstest Ihrer Speisekarte. Ein Standard-Flat-White oder schwarzer Americano, der 20 Minuten bei 85°C gehalten wird, kann nahtlos in PE- oder wässrig dispersionsbeschichteten Bechern serviert werden. Wenn Ihre Speisekarte fettreiche Brühen, alkoholhaltige Spezialgetränke oder verlängerte Lieferhaltezeiten über 45 Minuten umfasst, führen Sie rigorose Tests an potenziellen Beschichtungen durch, um strukturelles Durchsickern zu verhindern.
Schritt 2: Abfallinfrastruktur des Zielmarktes kartieren
Richten Sie die Beschichtungswahl an den Abfallsammelsystemen aus, die Ihren Verbrauchern zugänglich sind. Die Beschaffung eines Premium-PLA-Bechers in einer Kommune ohne industrielle Kompostiersammlung bedeutet, dass der Becher auf Deponien oder in Verbrennung landet. Umgekehrt ermöglicht die Lieferung wässrig dispersionsbeschichteter Becher in Regionen mit robustem Papierrecycling den Verbrauchern die Nutzung bestehender blauer Sammelbehälter.
Schritt 3: Gesamtbetriebskosten (TCO) berechnen
Vergleichen Sie FOB-Lieferantenrechnungen nicht isoliert. Berechnen Sie: FOB-Stückkosten + Versandfracht + nationale EPR-Zuschläge + SUPD-Konformitäts-Verwaltungskosten. In europäischen Märkten kippt der modulierte EPR-Gebührenunterschied die Wirtschaftlichkeit häufig zugunsten wasserbasierter Dispersionsbeschichtungen.
Schritt 4: Formal zertifizierte physische Muster anfordern
Verpflichten Sie sich niemals zu Mehrcontainer-Volumenproduktion ohne Labor- und Betriebstests. Fordern Sie 50 bis 100 Mustereinheiten sowohl von PE- als auch von wässrig dispersionsbeschichteten Bechern bei Ihrem potenziellen Lieferanten an. Befüllen Sie sie mit Ihren tatsächlichen kochenden Getränken, testen Sie sie in Ihren Becherspendern und prüfen Sie die Bodennähte nach 60 Minuten.
Was EcoLeaderPack für Unternehmenskäufer bietet
EcoLeaderPack liefert einwandige, doppelwandige und Riffelwand-Papierbecher, Lebensmittelbehälter und Take-away-Verpackungen, die mit PE-, PLA- und leistungsstarken wasserbasierten Dispersions-Barrierebeschichtungen konstruiert sind. Unsere Produktionskapazitäten umfassen:
- Angepasster Hochpräzisionsdruck: Bis zu 6-farbiger Flexo- und Offsetdruck mit lebensmittelsicheren, wasserbasierten Tinten, die EU- und FDA-Migrationsstandards entsprechen (individuelle Verpackungsdienstleistungen).
- Passende Verschlusslösungen: Vollständige Sortimente an Papierbecherdeckeln, einschließlich recycelbarer PP-Trinkdeckel, geformter Bagasse-Zellstoffdeckel und hitzebeständiger CPLA-Deckel.
- Umfassende regulatorische Dossiers: Wir stellen SKU-spezifische Laborprüfberichte Dritter bereit (FDA 21 CFR 176.170, Verordnung (EG) Nr. 1935/2004, deutsches BfR XXXVI), chargenbezogene Gesamtfluor- (PFAS-) Screenings und TÜV Austria OK Compost-Zertifizierungen.
Für individuelle Verpackungsanfragen und technische Musteranfragen kontaktieren Sie unser technisches Vertriebsbüro direkt über WhatsApp (+86 155 2109 3069) oder per E-Mail an [email protected]. Entdecken Sie unseren vollständigen Katalog nachhaltiger Papier-Lebensmittelverpackungen und Papierschalen.
Muster für Papierbecher-Beschichtungen und technische Angebote anfordern
Geben Sie Ihre Zielbechergrößen an (4oz Espresso bis 20oz Kaltgetränke), Wandkonstruktion (einwandig, doppelwandig oder Riffelwand), bevorzugte Barrierebeschichtungen und geschätzte Bestellmengen. EcoLeaderPack liefert passende physische Testmuster und vollständige Konformitätsunterlagen.