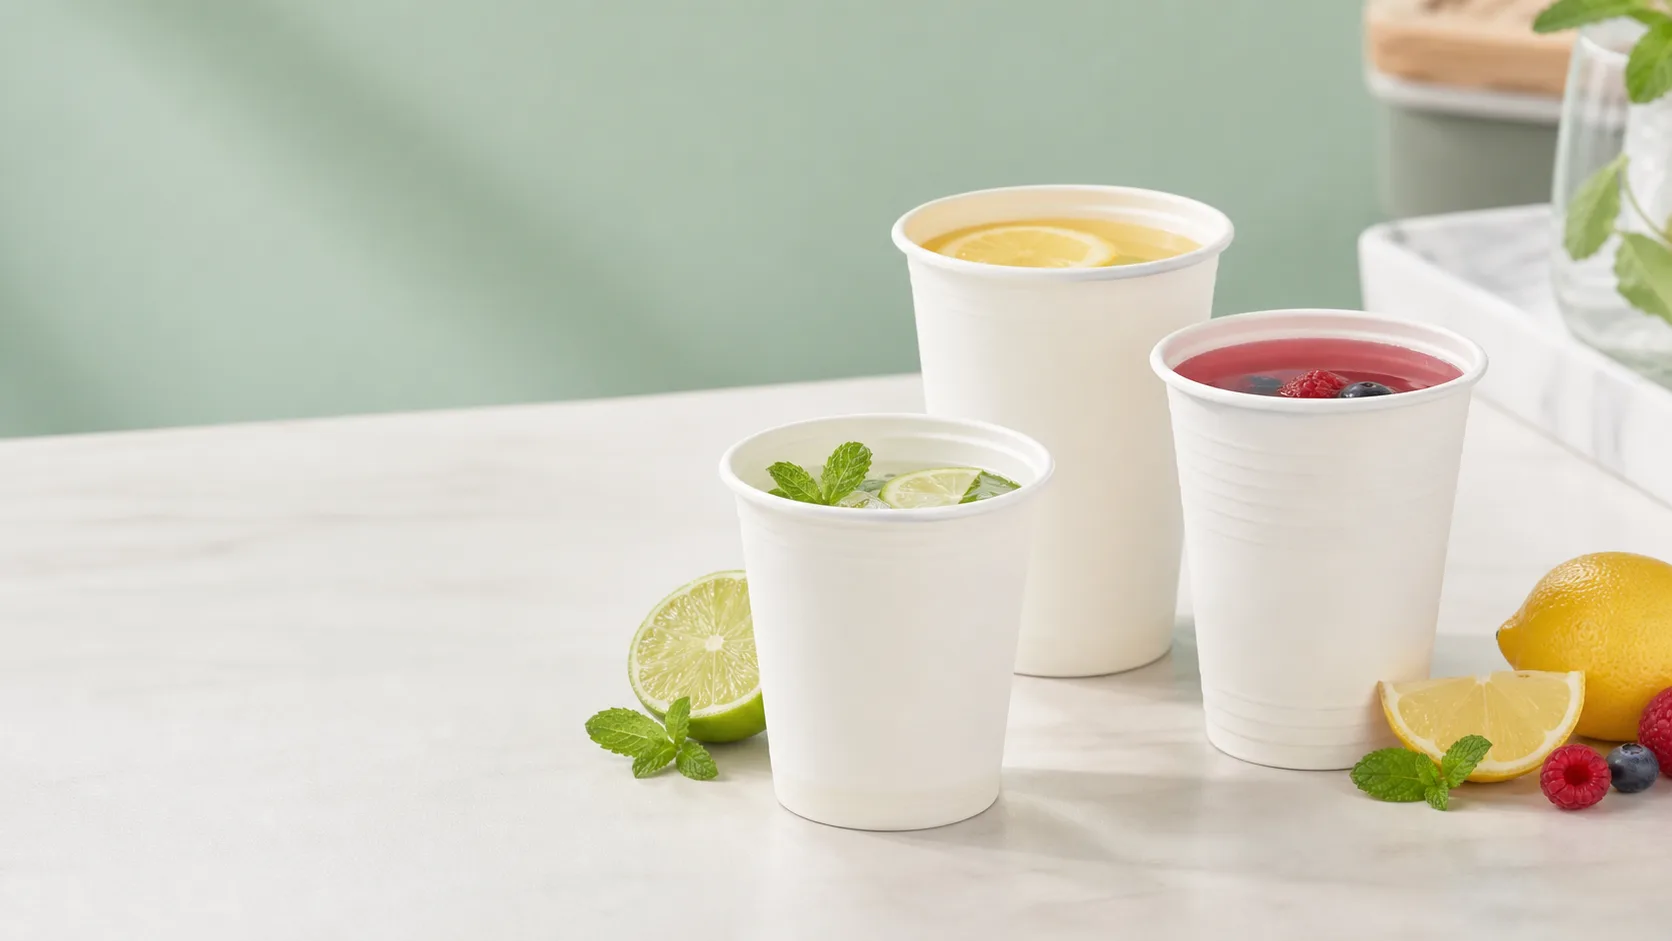
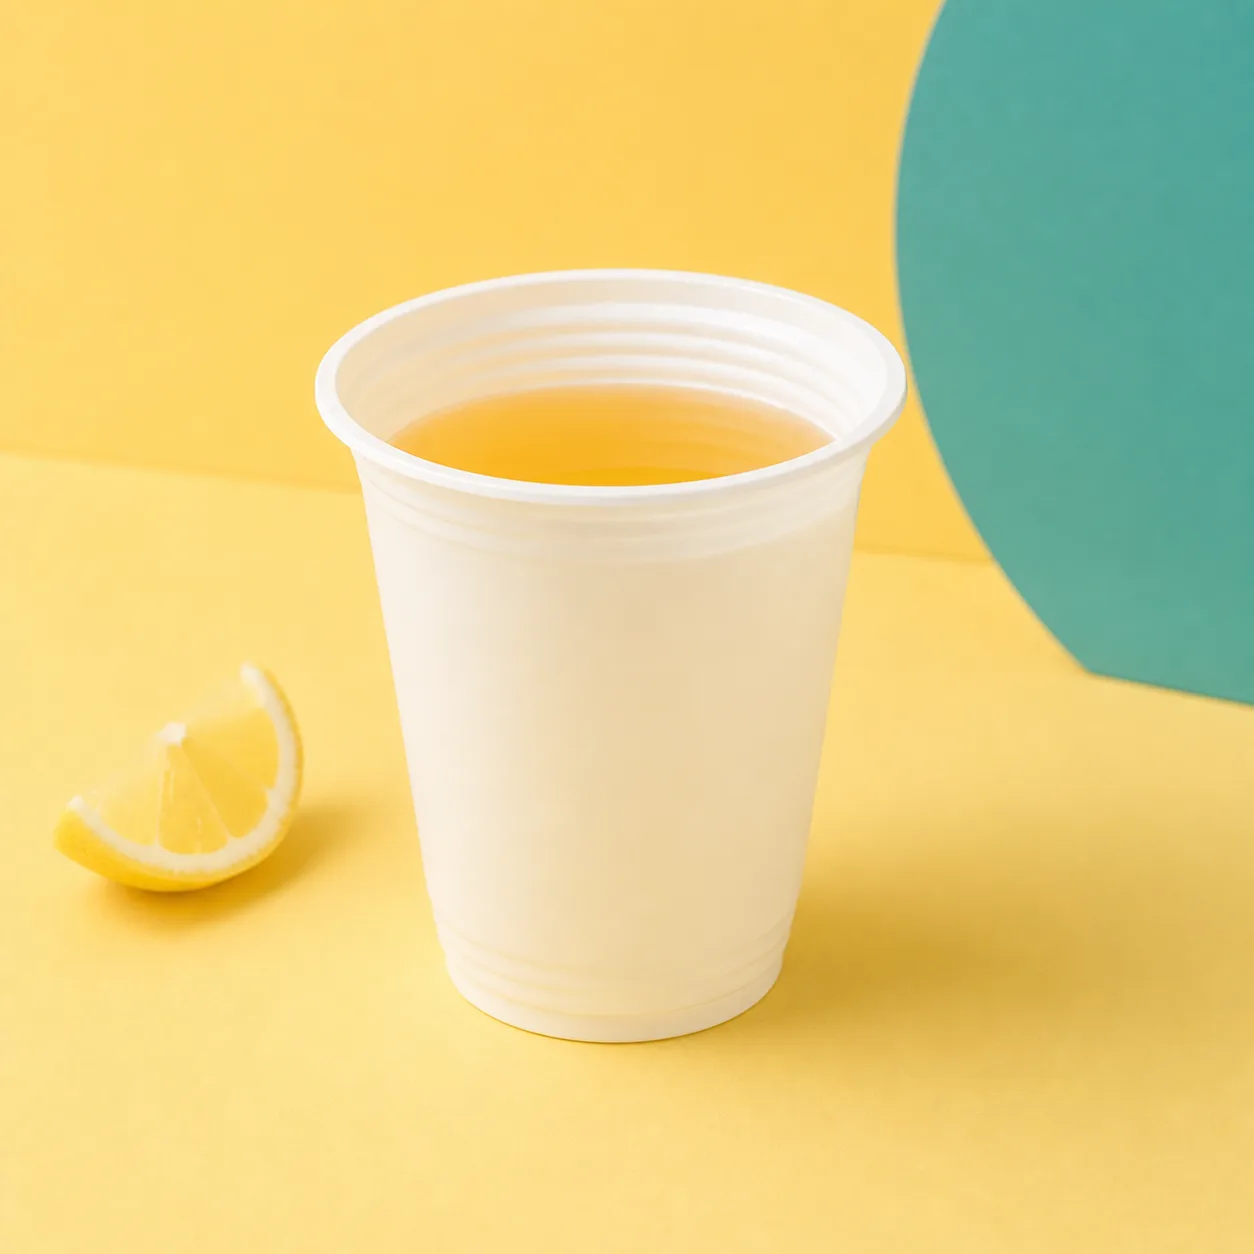
150 ml 6.5 oz
推奨注入量:80-120 ml
意図的に量を抑える試飲、商品サンプル、給水所向けのコンパクトな選択です。
まず顧客に提供する量を決め、次にリム下に作業空間が残る容量を選びます。
この空間により、カウンターでの受け渡し、トレー移動、蓋の装着がしやすくなり、必要以上に大きく見えません。
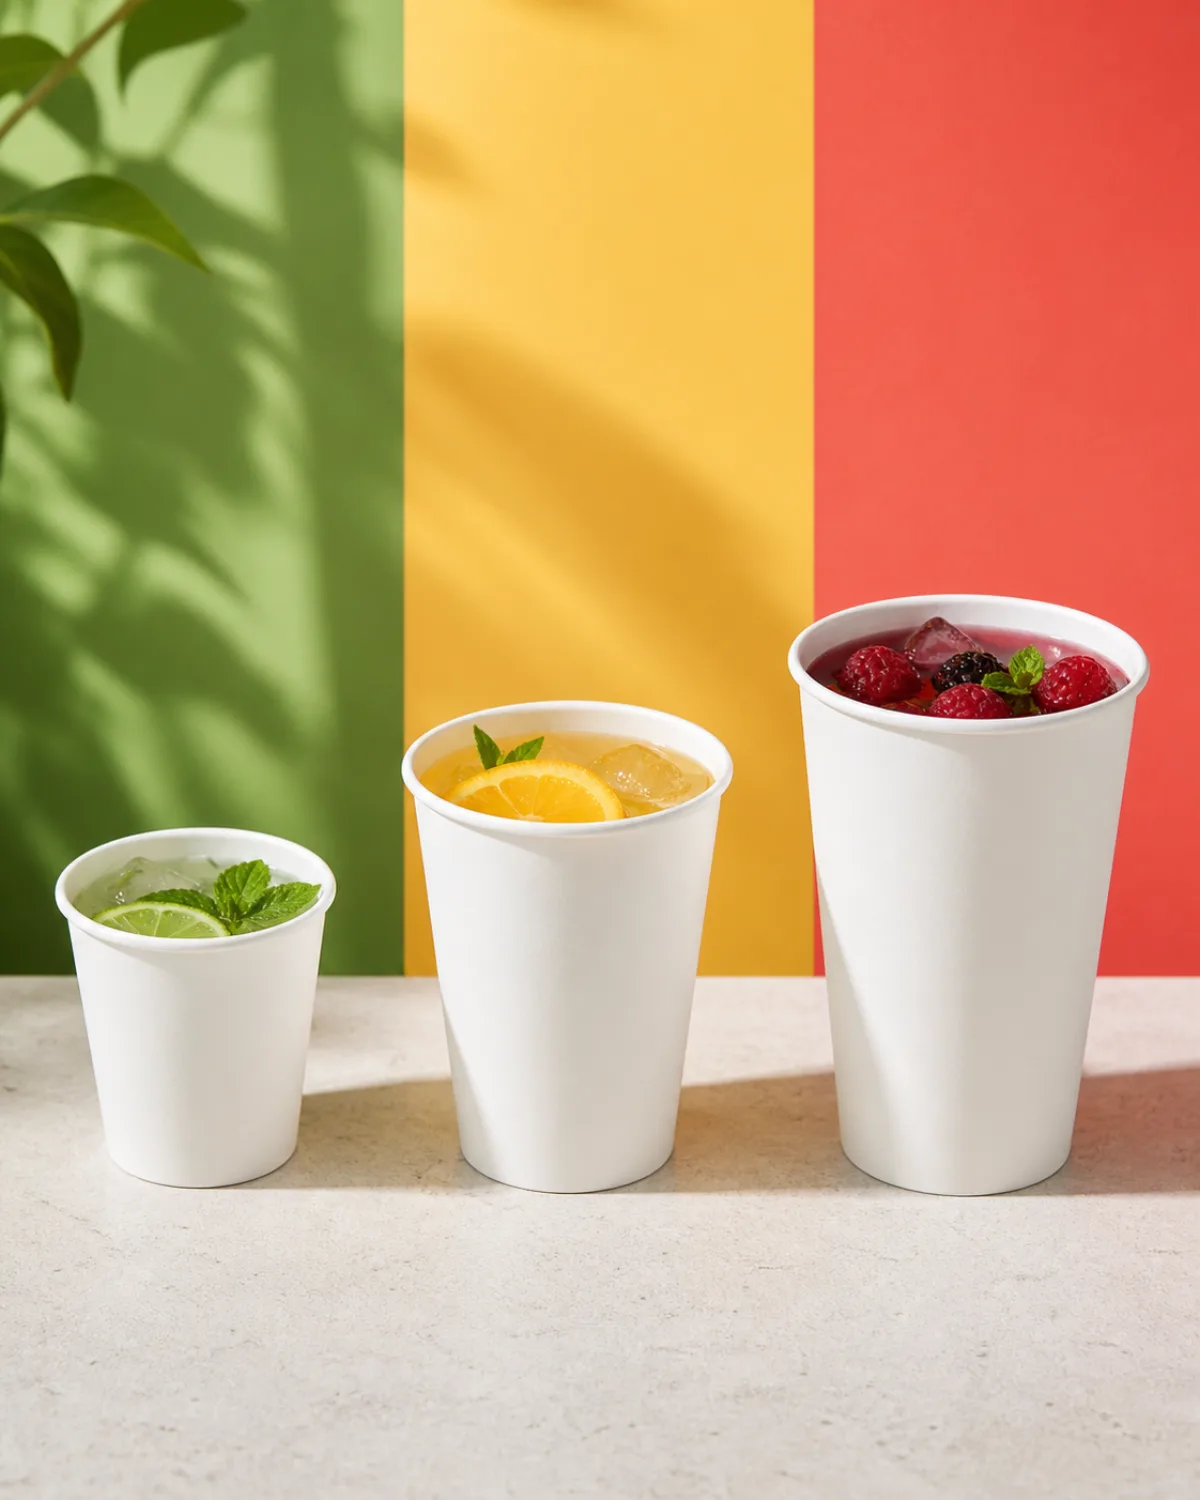
これらはサンプル計画の目安で、保証された充填線ではありません。仕様承認前にEcoleaderpackが実際の飲料、提供温度、蓋で最終カップを確認します。
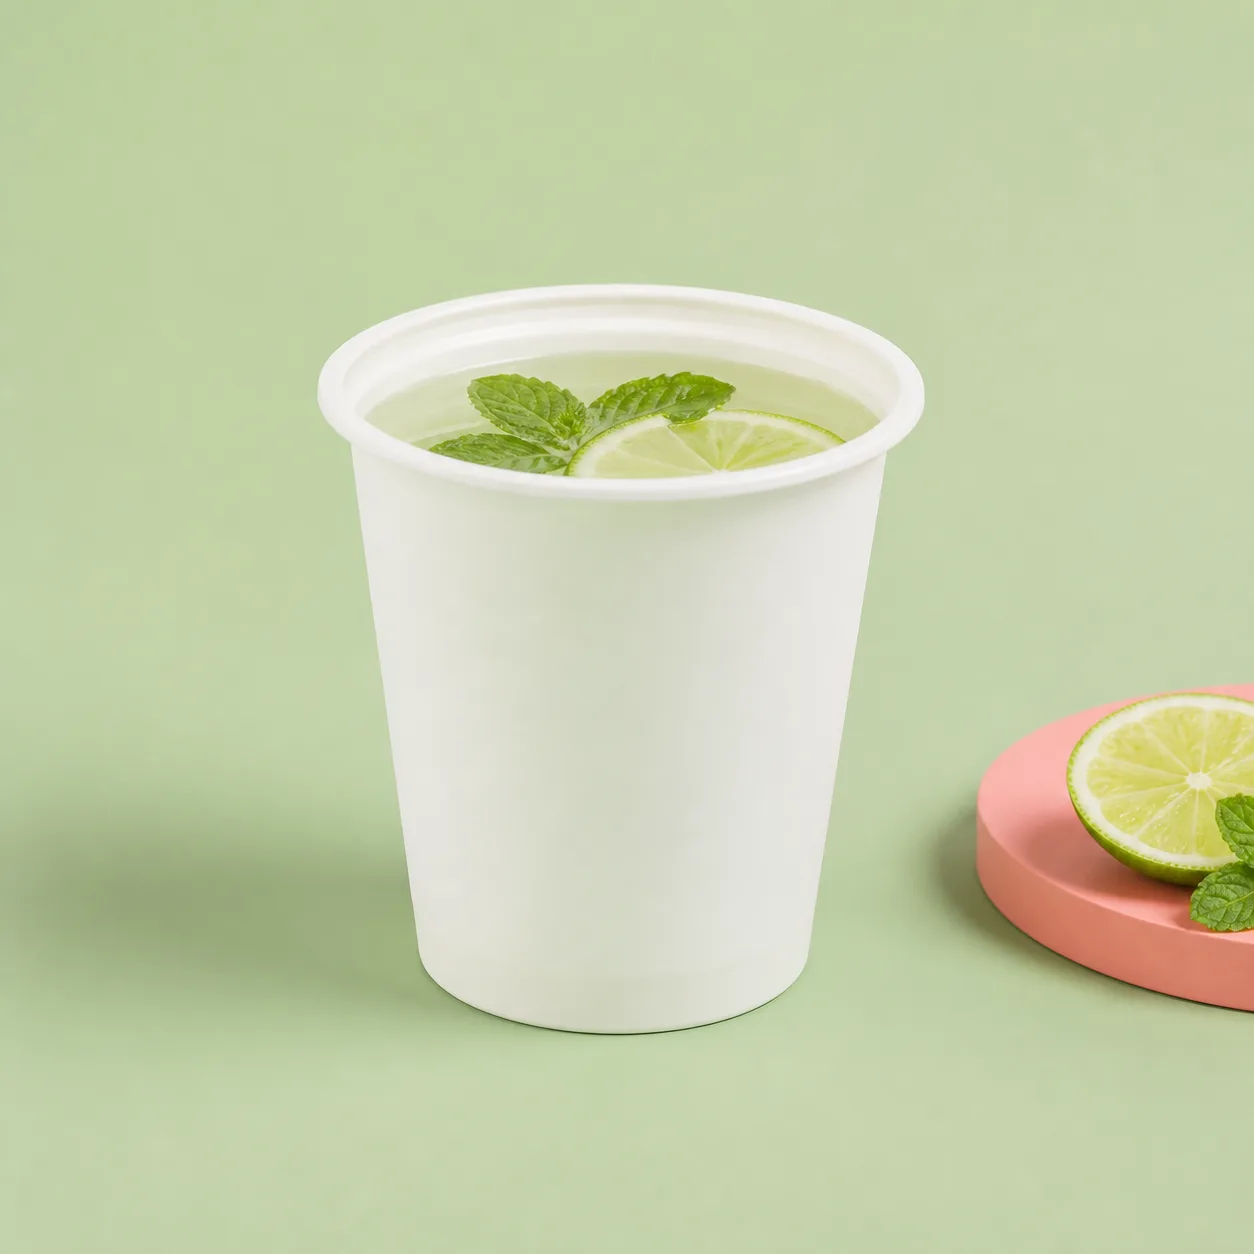
直径75 x H80 mm | 6.5 +/- 1 g | カートン当たり2,000個
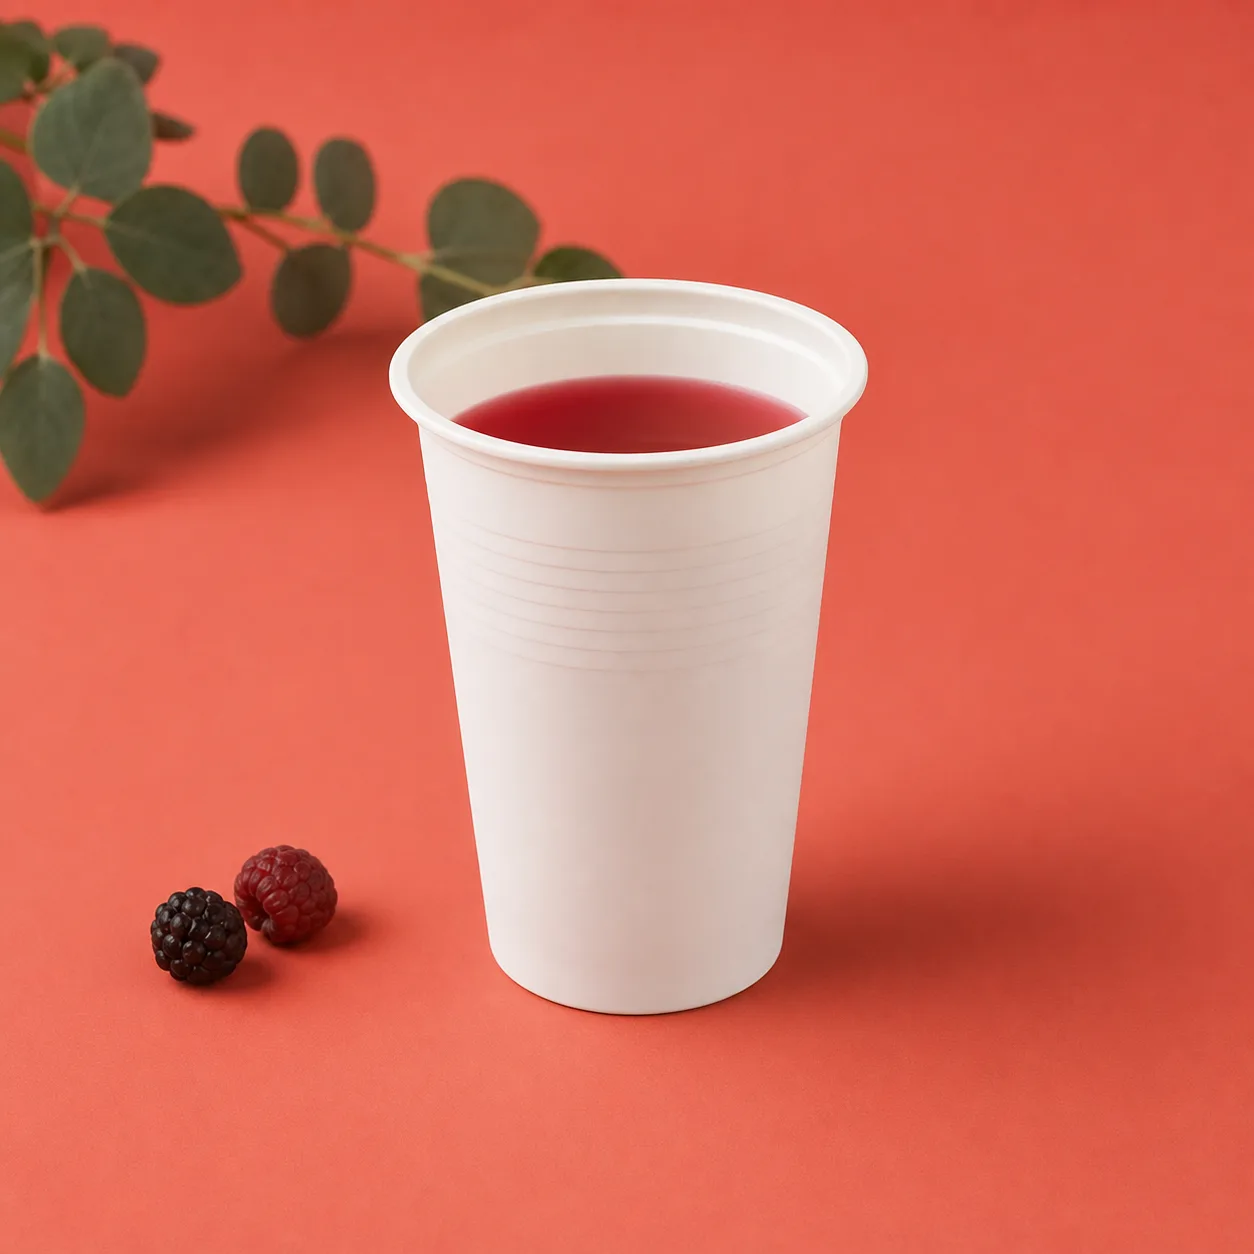
直径80 x H90 mm | 8 +/- 1 g | カートン当たり2,000個
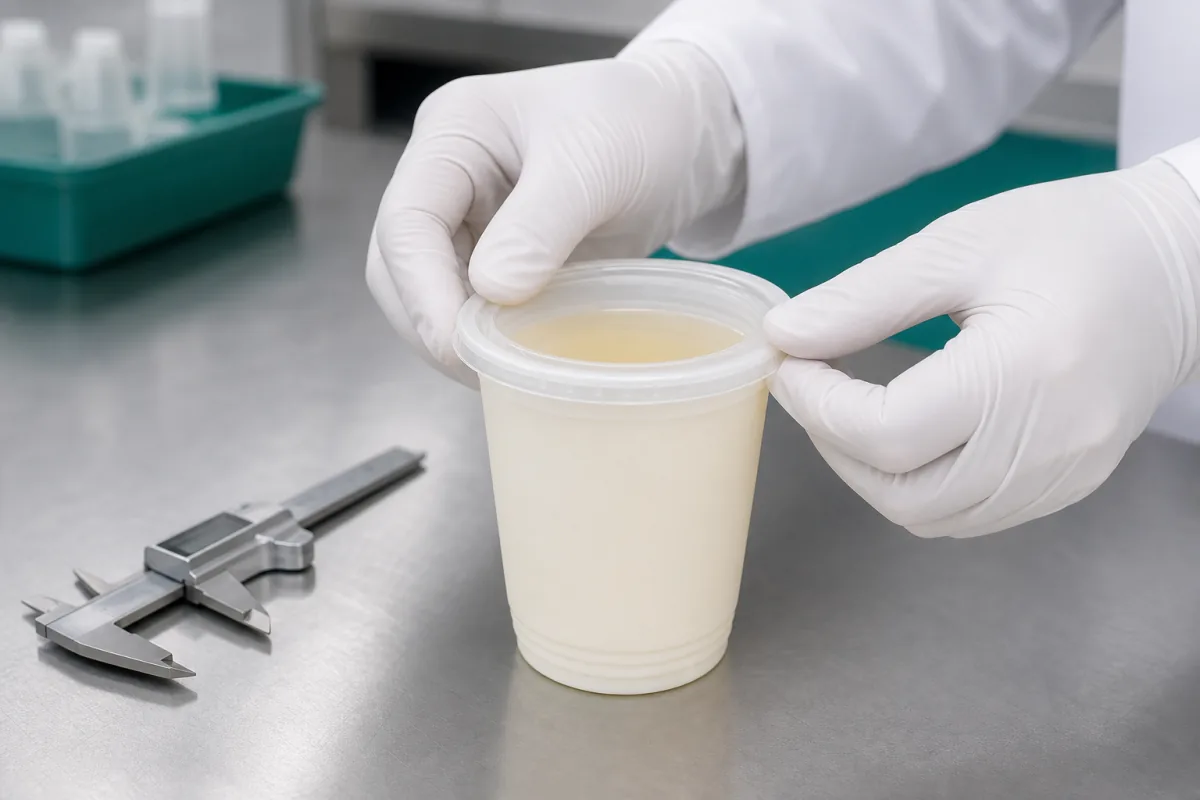
直径80 x H108 mm | 11 +/- 1 g | カートン当たり1,000個
記載リム径は二種類です。150 mlはリム75 mm、高さ80 mm。250 mlと350 mlはいずれもリム80 mmですが、350 mlは高さ108 mmで250 mlより18 mm高くなります。公称蓋径が同じでも、充填後の重心、トレー空間、カートン配置が変わります。
Ecoleaderpackは80 mmという数値だけで承認せず、選択した品目に蓋を合わせます。サンプルで全周の係合、持ち上げ保持力、対象飲料を入れた傾斜時の漏れを確認します。実際の提供量も記録し、見積り用仕様の発行前に250 mlと350 mlの残り空間を別々に確認します。
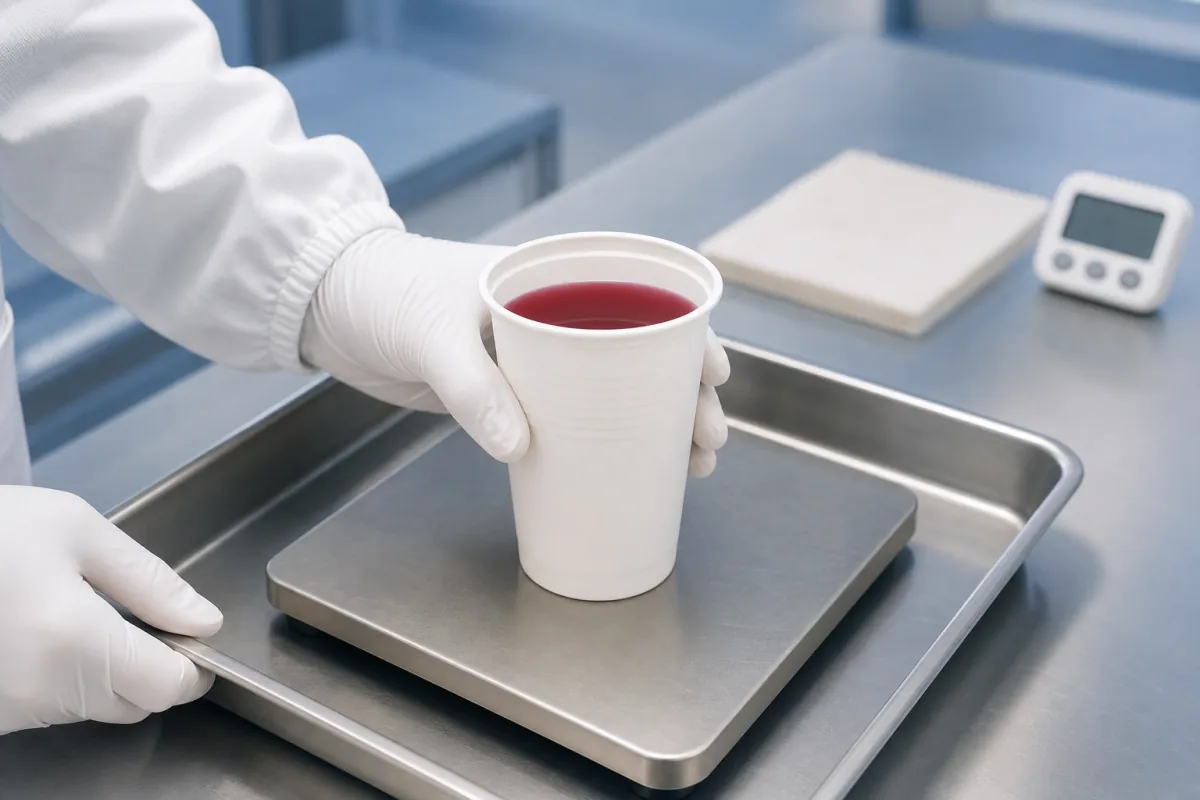
液体を入れると性能が変わります。有効な試験では飲料、充填温度、実注入量、保持時間を記録し、側壁の感触、底のがたつき、リム変形、浸出、結露、入れ子からの分離を確認します。
糖分、酸度、油分、温度は試験条件を変えます。ジュース、調合飲料、その他の非水飲料の場合、その飲料で承認し、想定接触時間を記録します。
同じ記載径で350 mlは250 mlより18 mm高くなります。二つの80 mmカップが同じと仮定せず、想定量で片手持ち、トレー移動、転倒抵抗を試験します。
蓋が必要なら、全周スナップ係合、持ち上げ力、傾斜漏れ、保持後の分離を確認します。直径だけで承認せず、実物適合試験なしに一つの蓋が両方の80 mm形式に合うと判断しません。
材料名から熱飲料、沸騰水、電子レンジ、冷凍の適性を推測しません。充填温度、飲料、接触時間、使用方法を送り、選択品と資料を確認します。
三種は構造が異なり、広い材料名でなく実際の飲料に対して比較すべきです。コーンスターチは滑らかな熱成形シート、紙は板紙・継ぎ目・選択バリア、成形バガスは繊維質感を持ち、品目別の液体・リム適合評価が必要です。
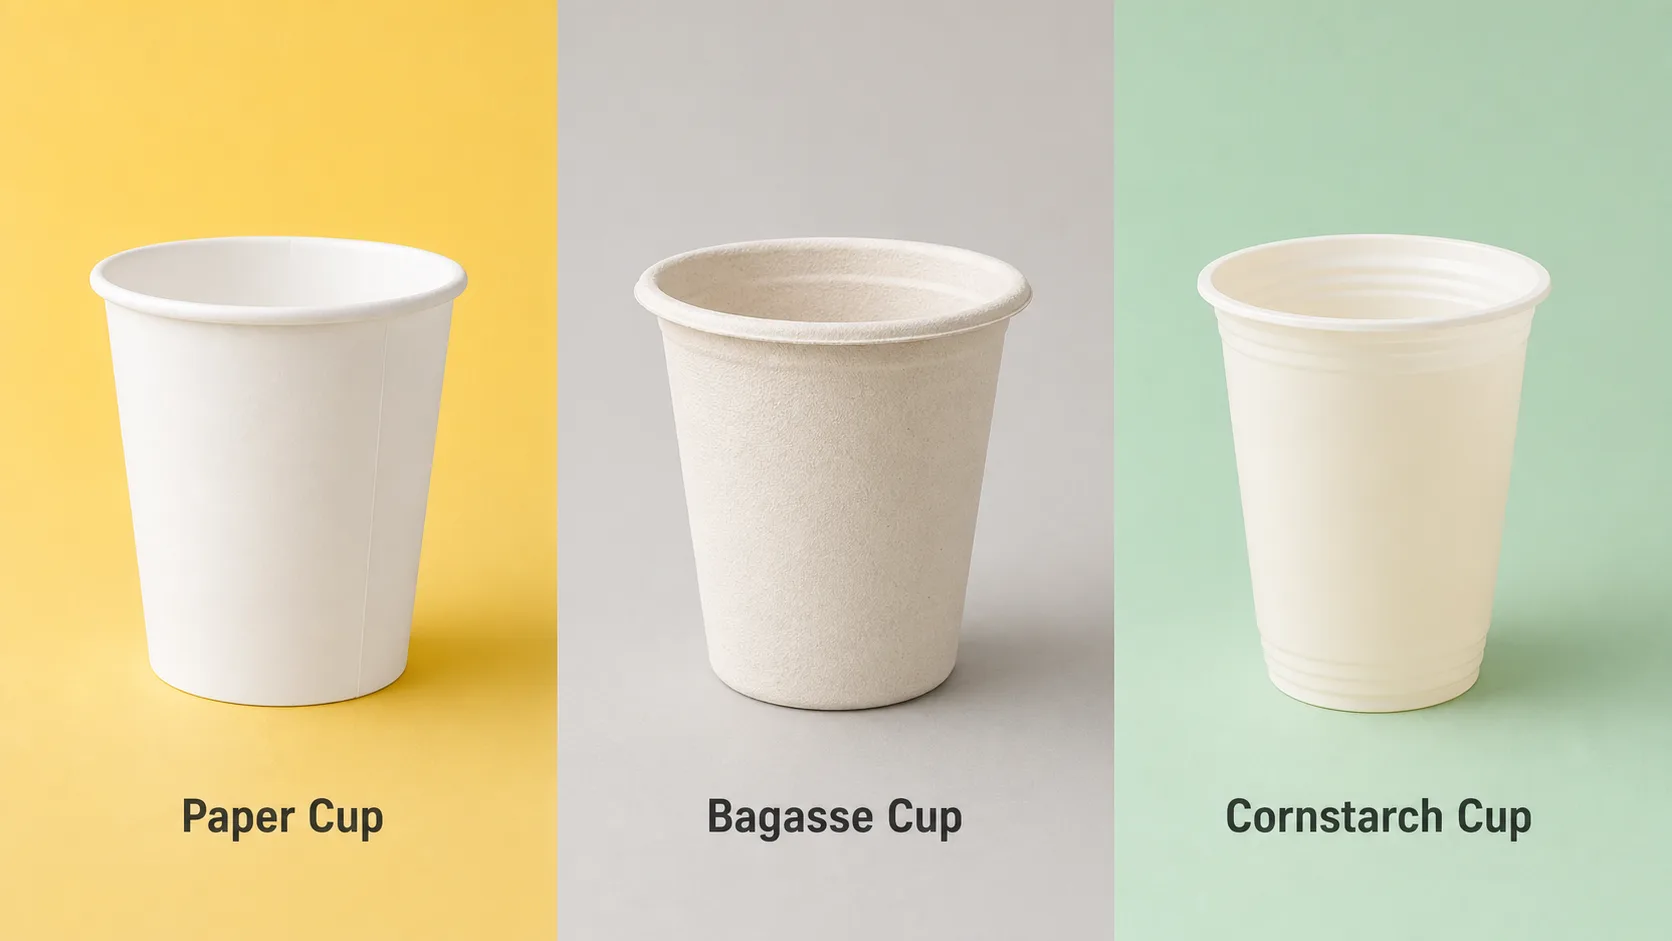
| 比較 | コーンスターチ系カップ | 紙カップ | バガスカップ |
|---|---|---|---|
| リムと壁の形状 | 明確なリムと成形底リングを持つ滑らかな熱成形壁 | 巻き紙リム、加工側壁、見える側面シーム | 天然サトウキビ繊維表面を持つ厚い成形リム |
| 製品構造 | 側壁、リム、底を成形したコーンスターチ系シート | 側面シームと飲料用バリアを持つ加工板紙 | 天然繊維表面を持つ成形サトウキビ繊維構造 |
| 表面と外観 | 滑らかな成形表面と明確な形状 | 印刷可能な外壁;仕上げは紙と印刷工程による | 見える成形繊維の質感と柔らかな自然外観 |
| 液体使用判断 | カップごとに飲料、温度、充填量、保持時間を確認 | バリア層、シーム、リム、飲料条件を確認 | 品目ごとに繊維密度、バリア処理、保持条件を確認 |
| 蓋の適合 | リム径と形状に対する実物試験 | 巻きリム仕様に蓋を合わせる | 成形リムの形状と公差に蓋を合わせる |
| カスタマイズ方法 | 製品色、ロゴ可否、包装の確認 | 大面積外面印刷、カップ仕上げ、包装選択 | 成形マーク、色、包装を製品設計で確認 |
| 最適な調達理由 | コーンスターチ食器プログラムに合わせた滑らかな成形カップ | 印刷可能な壁を必要とするブランド飲料プログラム | 成形繊維カップの外観を求めるプログラム |
コーンスターチカップとPLAカップも同じ説明として扱うべきではありません。
標準範囲は三サイズです。変更は金型、材料、積載、包装方法で確認し、色やロゴはリム適合、離型、スリーブ包装を妨げてはいけません。
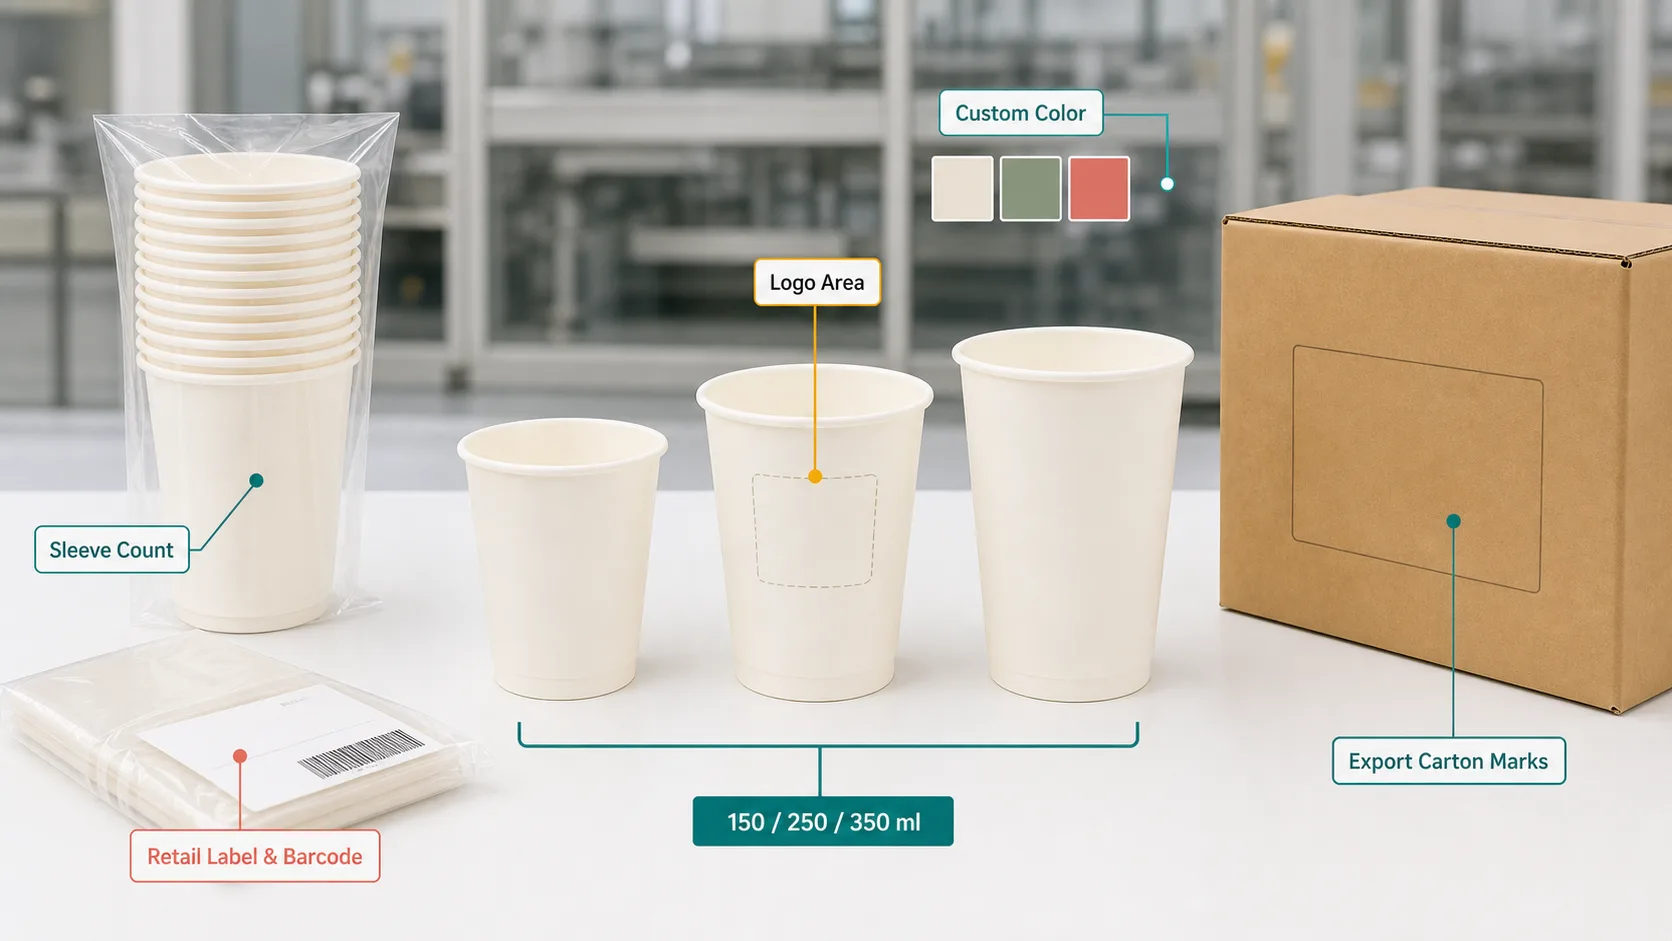
| カスタム領域 | カップ別選択 |
|---|---|
| 製品色 | 標準色または承認サンプルに合わせた案件色 |
| ロゴまたは製品マーク | カップ壁と工具に対して位置、サイズ、成形可否を確認 |
| 内包装 | スリーブ数量、袋形式、ラベル要件 |
| 小売包装 | パック数量、バーコード、市場言語、版下 |
| 輸出カートン | カートン数量、出荷表示、ラベル、積載保護 |
| 複数サイズプログラム | 150、250、350 mlカップの数量と包装を個別確認 |
サイズ、容量別数量、飲料用途、包装形式、仕向地、ベクター版下を送付ください。Ecoleaderpackが既存品で対応する要求と、サンプル・見積り確定前に製品や工具確認が必要な要求を判断します。
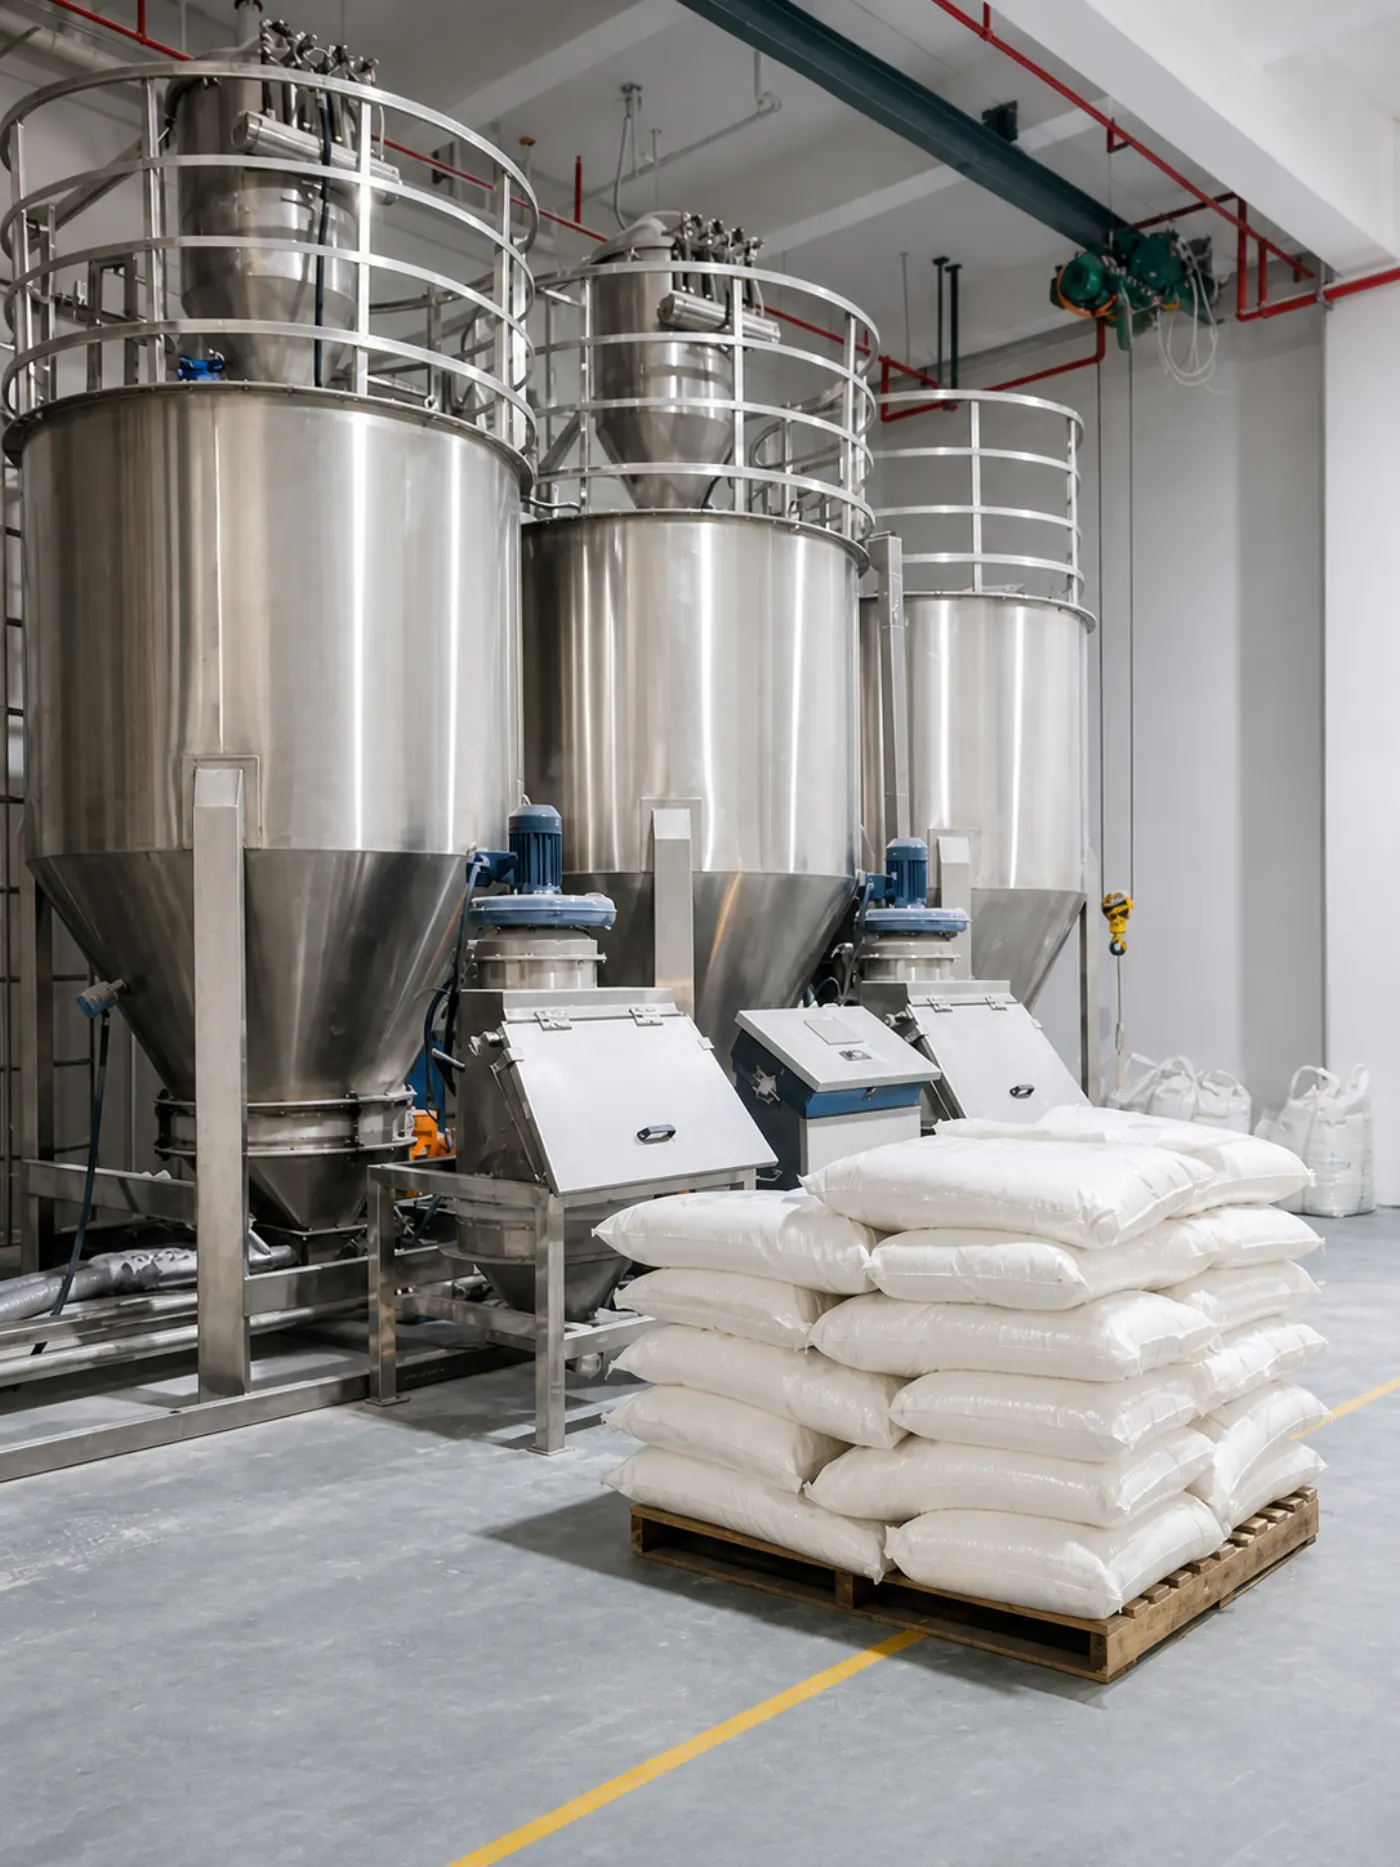
シート生産前にマスターバッチを乾燥・混合し、材料ロットと色で確認します。
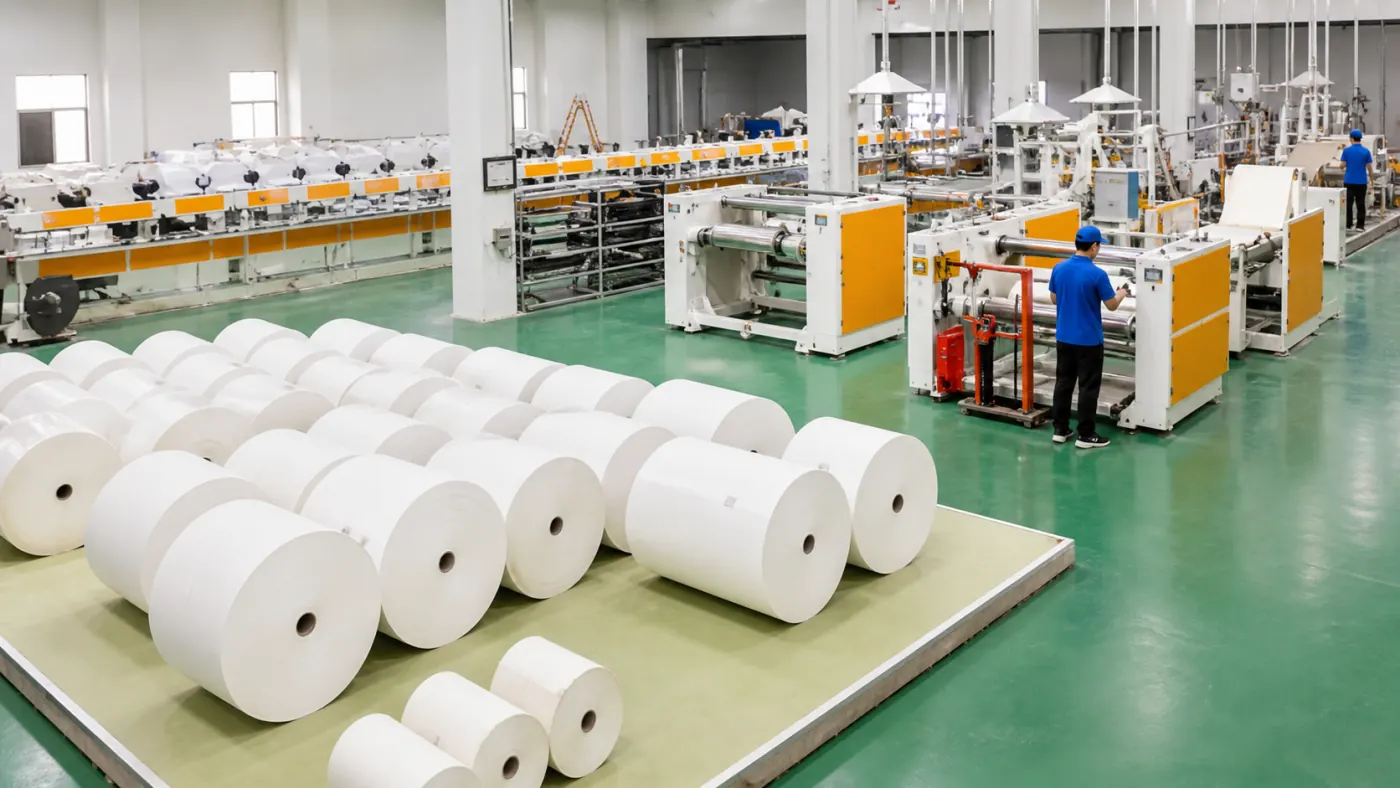
準備材料をシートまたはロールに押出します。厚みの過度な変動は壁厚、単重、成形安定性に影響するため、均一性が重要です。
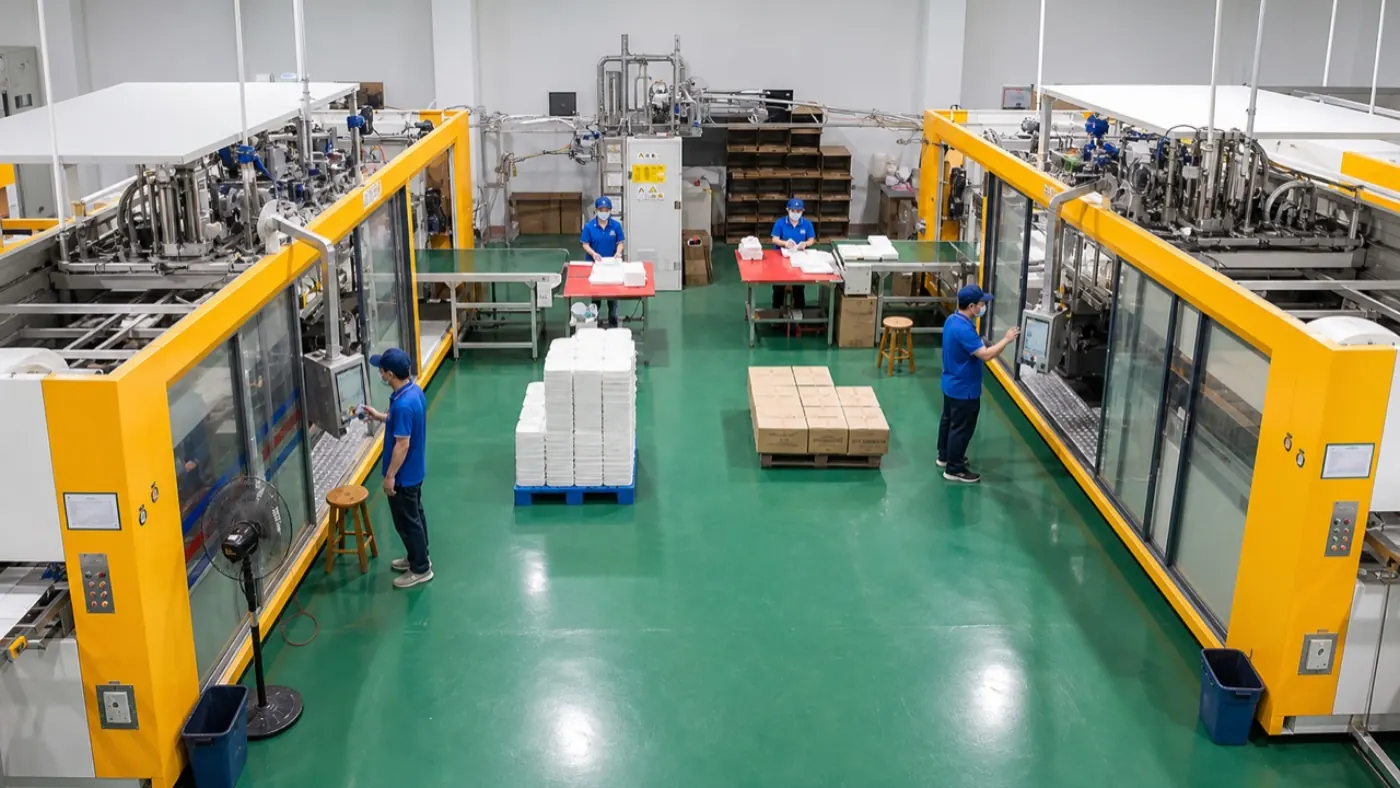
加熱シートを選択金型へ引き込み、切断します。容量、壁分布、リム形状、高さ、底成形を確認します。
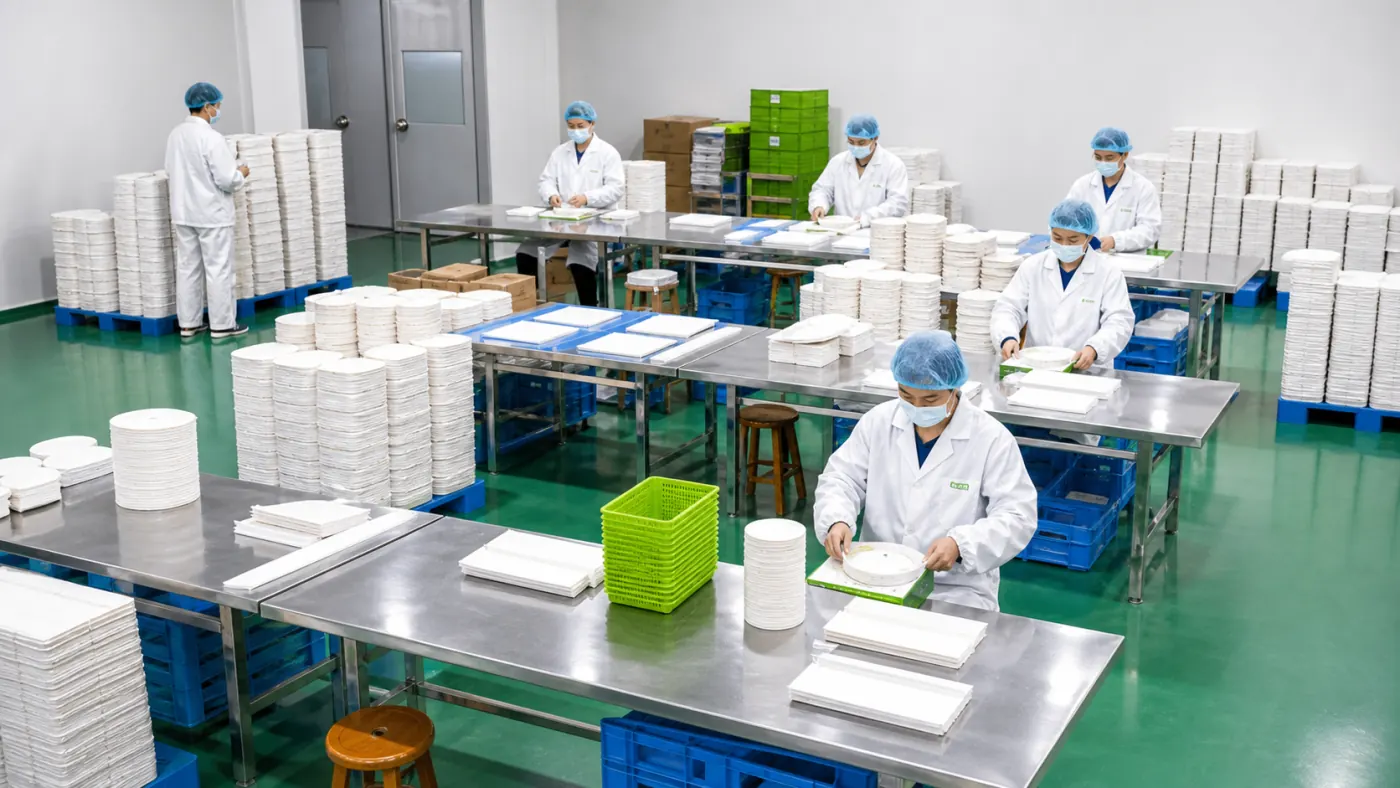
承認カップを検査・計数し、スリーブに入れ子にして輸出カートンで保護します。分離、スリーブ数、リム保護、カートン数を確認します。
| 生産段階 | 作業内容 | カップ管理点 |
|---|---|---|
| 材料準備 | 承認コンパウンドを乾燥し押出用に準備 | 材料ロット、水分状態、色、配合 |
| シート押出 | 材料を管理シートまたはロールに変換 | 厚みと表面の均一性 |
| 熱成形 | 加熱シートをカップ金型に引き込む | 壁分布、容量、リム、底成形 |
| 切断と検査 | 成形カップを切断・検査 | リム仕上げ、高さ、単重、入れ子、分離 |
| 包装 | カップをスリーブと輸出カートンに包装 | スリーブ数、リム保護、カートン数 |
承認配合が許す場合、清浄な端材、成形骨格、不合格カップを分別し、管理再処理または適格リサイクルに回します。汚染材料は食品接触生産から除外して別処理します。
検査員はリム径、全高、単重、色、表面について生産サンプルを承認仕様と比較します。平面で底のがたつきを確認し、複数を入れ子にして整列と分離を確認し、切断リムの成形不足や鋭利な縁を調べます。
代表カップに合意した飲料または試験液を想定量まで入れます。保持時間、壁変形、リム状態、漏れ、底安定性を記録します。蓋がある場合は全周を確認し、包装承認前に合意方法で傾けます。
| 検査手順 | カップ別方法 |
|---|---|
| 1. 寸法と重量 | リム径と高さを測り、サンプルを公差に照らして計量 |
| 2. リム、壁、底 | 平面で切断、側壁成形、底接触を検査 |
| 3. 入れ子と分離 | サンプル積層を作り、整列、分離、リム保護を確認 |
| 4. 充填カップ試験 | 合意量まで入れ、握り、時間、安定性、漏れを確認 |
| 5. 蓋システム確認 | 必要時に全周係合と合意傾斜性能を確認 |
| 6. 包装出荷判定 | スリーブ数、袋封止、カートン数、積載保護を確認 |
150 mlは定量サンプルと試飲用で最もコンパクトです。購入者はカウンターでの注入量と片手持ち方法を確認します。
250 mlは一人分の水や選択冷飲料向け中間形式です。高さ90 mmをディスペンサー、トレー、棚と確認します。
350 mlは最大容量です。高さ108 mmのカップを想定量で、受け渡しとトレー移動時の握り・転倒抵抗について試験します。
三容量は卸売・小売包装案件で別品目として見積れます。数量、スリーブ数、ラベル版下、カートン表示は一般要件にまとめずサイズ別に指定します。
カップ卸売プログラム
一つのカップ仕様が飲料試験、成形確認、包装承認、適合資料を結びます。
実注入量、充填温度、保持時間、選択蓋でサンプルを承認前に確認します。
包装出荷前にリム径、高さ、単重、壁、底、入れ子積層を検査します。
清浄端材、成形骨格、適格不良品を管理再処理または適格リサイクル用に分離します。
FDA 21 CFR、EC 1935/2004、EU 10/2011、EN 13432、BPI、OK Compost Industrial、ISO 14001資料を選択カップと照合します。
現行範囲は150、250、350 mlです。記載寸法はそれぞれ直径75 x H80 mm、直径80 x H90 mm、直径80 x H108 mmです。